
천연가스 기반 플라즈마 메탄 열분해 수소 생산 시스템의 에너지 특성 분석
2026 The Korean Hydrogen and New Energy Society. All rights reserved.
Abstract
This study develops a process model for a natural gas-based turquoise hydrogen production system using AVEVA Process Simulation, covering feed preheating, plasma reactor, separation, and Pressure Swing Adsorption (PSA) purification. By applying an equivalent reactor duty based on effective energy transfer efficiency, the methane conversion was set to 94.82% to reflect pilot-scale plasma power consumption. The study evaluated reactor outlet thermal behavior, hydrogen production rate, solid carbon recovery, and downstream cooling duty. Furthermore, the performance was compared with a conventional 10 N·m³/h Steam Methane Reforming (SMR) system in terms of reactor, hydrogen conversion, and system energy efficiencies. The results indicate that while the turquoise hydrogen process exhibits a relatively lower hydrogen conversion efficiency of 34.28% compared to the SMR process, it demonstrates superior energy consumption characteristics with a total Specific Energy Consumption (SEC) of 35.4 kWh/kg-H₂, which is lower than the SMR range of 39–45 kWh/kg-H₂.
Keywords:
Turquoise hydrogen, Natural gas, Methane pyrolysis, Plasma reactor, Energy analysis, Steam methane reformer키워드:
청록수소, 천연가스, 메탄 열분해, 플라즈마 반응기, 에너지 분석, 수증기 개질기1. 서 론
수소는 탄소중립 달성을 위한 핵심 에너지 매체로 인식되고 있으며, 발전, 산업, 수송 및 에너지저장 등 다양한 분야에서의 활용 가능성이 확대되고 있다1). 현재 산업적으로 널리 적용되고 있는 수소 생산기술은 천연가스를 이용한 수증기 메탄 개질(Steam Methane Reforming, SMR)이며, 개질반응, 수성가스전이반응 및 압력변동흡착(Pressure Swing Adsorption, PSA) 정제를 통해 고순도 수소를 생산할 수 있다2). 그러나 SMR 공정은 개질반응 및 연료 연소 과정에서 이산화탄소가 발생하므로, 저탄소 수소 생산기술로 전환하는 데 한계를 가진다3).
이러한 한계를 보완할 수 있는 대안으로 메탄 열분해(Methane Pyrolysis) 기반 수소 생산기술이 주목받고 있다4,5). 메탄 열분해는 메탄을 직접 분해하여 수소와 고체탄소를 생성하는 공정으로서, 반응 자체에서 직접적인 이산화탄소를 배출하지 않으며 생성된 고체탄소를 부산물로 회수할 수 있다는 장점이 있다. 메탄 열분해는 촉매 기반, 용융금속 기반 및 플라즈마 기반 등 다양한 방식으로 구현될 수 있다6). 이 중 플라즈마 기반 공정은 높은 반응영역 온도와 빠른 반응속도를 형성할 수 있어 높은 탄화수소 전환율 확보에 유리한 것으로 보고되고 있다7). 또한 촉매를 사용하지 않으므로 촉매 열화 문제에서 비교적 자유롭고, 반응기 구조를 단순화할 수 있다는 장점이 있다8). 반면 플라즈마 형성을 위한 전력소비가 크고, 반응기 후단 생성가스가 고온 상태로 배출되므로 냉각 및 열관리 부담이 크다는 특징도 가진다8).
따라서 플라즈마 메탄 열분해 기반 수소 생산공정의 성능은 단순한 메탄 전환율만으로 평가하기 어렵다. 원료가스 조성, 방전용 가스, 재순환 가스, 반응기 에너지 전달효율, 후단 냉각부하, 고체탄소 분리, 수소 정제 손실 및 열회수 가능성 등을 포함한 시스템 차원의 해석이 필요하다. 특히 반응기 출구 생성가스의 고온 현열은 후단 냉각부하를 증가시키는 동시에 열회수 가능성을 가지며, PSA 수소 회수율은 최종 제품수소 기준의 에너지 성능에 직접적인 영향을 미친다9).
한편 플라즈마 메탄 열분해 공정의 상대적 에너지 특성을 해석하기 위해서는 기존 천연가스 기반 수소 생산공정과의 비교가 필요하다. 본 연구에서는 현재 실증 중인 30 kg/day급 플라즈마 메탄 열분해 수소 생산 파일럿 시스템을 대상으로 하였다. 이는 제품수소 약 13.90 N·m³/h에 해당하는 규모이며, 유사한 소형·분산형 생산규모를 갖는 10 N·m³/h급 도시가스 기반 SMR 수소추출설비를 비교 대상으로 선정하였다10). 본 비교는 대규모 상업설비 간의 절대적 성능을 비교하기 위한 것이 아니라, 유사한 소형 분산형 수소 생산규모에서 서로 다른 에너지 입력 구조를 갖는 공정의 상대적 특성과 개선요인을 분석하기 위한 것이다.
본 연구의 목적은 천연가스 기반 플라즈마 메탄 열분해 수소 생산시스템을 모델링하고, 공정의 에너지 특성을 정량적으로 평가하는 데 있다. 이를 위해 AVEVA Process Simulation (APS)을 이용하여 원료가스 공급부, 방전용 질소 공급부, 재순환 가스 혼합부, 원료 예열부, 플라즈마 반응기, quench 냉각부, 수소-고체탄소 분리부 및 PSA 정제부를 포함하는 공정모델을 구축하였다. 또한 기준 설계조건에서 탄화수소 전환 특성, 수소 생산량, 고체탄소 회수량, 반응기 출구 열특성 및 후단 냉각부하를 분석하고, 반응기 효율, 최종 수소 전환효율 및 단위 수소 생산당 에너지소비량(Specific Energy Consumption, SEC)을 산정하였다.
2. 천연가스 기반 플라즈마 공정 모델
2.1 공정 개요
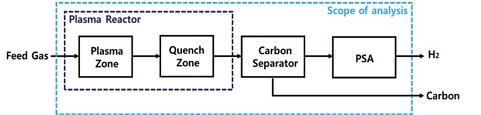
본 연구의 천연가스 기반 플라즈마 메탄 열분해 수소 생산공정은 공개된 플라즈마 메탄 열분해 시스템 자료와 관련 선행연구를 바탕으로 구성하였으며, Fig. 1에 나타내었다8).
System configuration of the plasma methane pyrolysis hydrogen production system
전체 공정은 연료가스 공급부, 플라즈마 메탄 열분해 반응기, Quench zone, 수소-고체탄소 분리기 및 PSA 정제부로 구성된다.
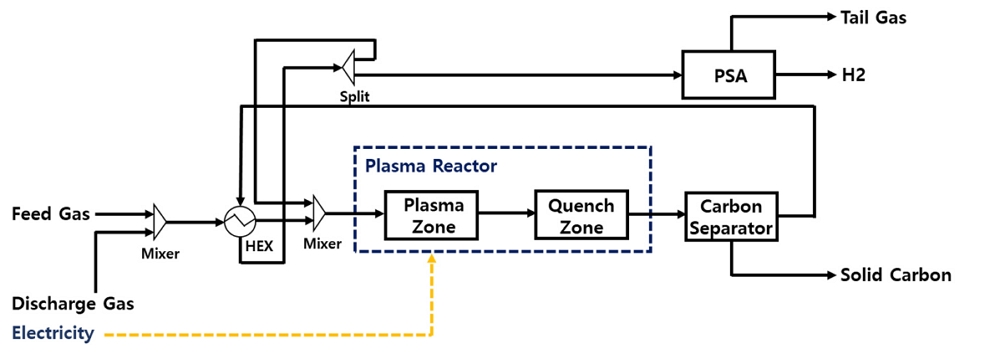
Shokrollahi 등8)의 플라즈마 메탄 열분해 수소 생산공정을 참고하여, 공정의 주요 장치와 유동의 연결관계를 도식화한 블록흐름도를 Fig. 2에 나타내었다. 또한 모델링에 적용한 주요 설계조건을 Table 1에 정리하였다.
Simplified block flow diagram of the plasma methane pyrolysis hydrogen production process

Modeling Conditions of Turquoise Hydrogen Production
2.2 플라즈마 메탄 열분해 공정
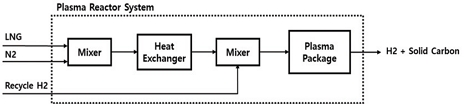
예열된 천연가스와 질소는 생성된 수소 일부와 혼합된 후, 플라즈마 반응기에 공급되며, 이 혼합 구성을 Fig. 3에 나타내었다.
Feed gas mixing concept for the plasma methane pyrolysis process
질소는 실제 플라즈마 메탄 열분해 시스템에서 방전용 가스(Discharge gas)로 사용되므로, 본 연구에서도 이를 반영하여 공정을 구성하였다.
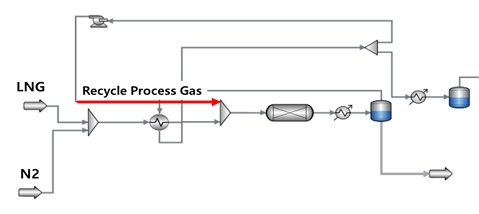
Fig. 4는 AVEVA Process Simulation에서 구현한 원료 혼합부 공정모델을 나타낸다.
Simulated process flowsheet of the feed gas mixing section in AVEVA process simulation
반응기 유입 총 유량은 천연가스 8.39 N·m³/h, 방전용 질소 1.28 N·m³/h 및 재순환 가스 1.21 N·m³/h를 합한 10.88 N·m³/h로 설정하였다. 반응기 유입가스 조성은 천연가스, 방전용 질소 및 재순환 가스가 혼합된 조성이다. 따라서 Table 2의 조성은 플라즈마 반응기 유입 혼합가스의 조성으로 정의하였다.
Major molar composition of the mixed feed to the plasma reactor
플라즈마 반응영역에서는 메탄이 주 반응종으로 작용하며, 천연가스 내 소량의 탄화수소도 함께 일련의 분해 반응을 거친다. Fig. 5는 플라즈마 반응기의 개략도를 나타낸 것이다.
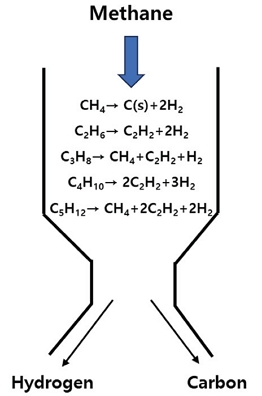
Schematic diagram of plasma reactor
실제 플라즈마 반응은 비평형 플라즈마 특성, 라디칼 반응, 중간생성물 및 탄소 전구체 형성을 포함하는 복합 반응계이다. 그러나 본 연구의 목적은 상세 반응속도론 규명보다 공정 수준의 에너지 특성 분석에 있으므로, Fig. 6과 같이 플라즈마 반응기를 conversion reactor로 모델링하였다. 이는 반응물의 조성과 에너지 수지를 바탕으로 평형 상태에서의 생성물 수율을 결정하여 에너지 효율 및 물질수지를 분석하는 데 활용하였다.
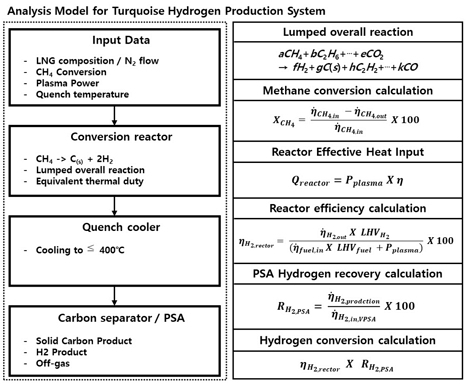
Performance analysis model for the plasma methane pyrolysis hydrogen production system
반응기 성능은 메탄 전환율을 기준으로 평가하였다. 메탄 전환율 XCH4는 반응기 입구 메탄 몰유량 대비 실제 반응에 참여한 메탄의 비율 로 정의되며, 식 (1)로 나타낼 수 있다.
| (1) |
본 연구에서는 CH4, C2H6, C3H8, n-C4H10, i-C4H10, n-C5H12 및 i-C5H12 등 탄화수소에 동일한 전환율을 94.82%로 적용하였다. 이는 플라즈마 기반 메탄 열분해 시스템이 높은 전환율을 보이는 고전환 영역에서 운전된다는 가정하에 설정된 것이다. 메탄 전환율은 현재 실증 중인 30 kg/day급 파일럿 시스템과 유사한 수소 생산규모, 40 kW 플라즈마 전력 및 공정 수지를 고려한 기준 운전점으로 설정하였다. 실제 전환율은 플라즈마 방식, 전력밀도, 반응기 체적, 체류시간, 열손실 및 원료 조성에 따라 달라질 수 있으므로, 본 연구의 결과는 파일럿급 기준조건에서의 시스템 수준 에너지 특성으로 해석하였다. 한편 공정모사 상에서 플라즈마 반응기에 공급되는 전기에너지를 직접 반영하기 어려우므로, 이를 등가 열입력으로 환산하여 반응기 duty로 적용하였다. 반응기 유효 열입력 Qreactor은 플라즈마 전력소모량 Pplasma과 유효 에너지 전달 효율 η의 곱으로 정의되며, 식 (2)와 같이 표현된다.
| (2) |
여기서 플라즈마 전력소비량을 40.0 kW, 유효 에너지 전달효율을 0.80으로 적용하여 반응기 열 duty를 32.0 kW로 설정하였다. 반응기 출구 이후의 Quench zone은 생성가스를 400℃까지 냉각하는 조건으로 모델링하였다. 이는 후단 체류과정에서 발생할 수 있는 후속반응을 억제하고 생성가스를 고체탄소 분리 및 PSA 전처리 조건에 적합한 온도 범위로 낮추기 위한 기준 설계조건이다. 본 연구에서 quench 구간은 APS의 단순 cooler로 구현하였으며, 400℃는 실제 상세 기계설계를 의미하기보다 공정 수준의 열제거 요구량을 평가하기 위한 기준 조건이다. 이러한 공정 모델의 구성은 Fig. 7과 같이 APS 상에서 구현하였으며, 반응기 후단에서의 수소 생산량은 16.70 N·m³/h로 산출되었다.
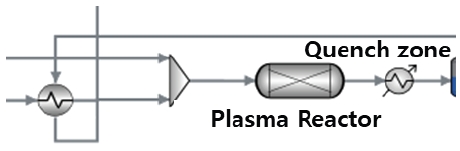
Methane conversion calculation model for the plasma reactor
2.3 수소-고체탄소 분리기 공정
수소-고체탄소 분리기는 반응기 출구 생성물로부터 고체탄소를 분리하는 장치이다. 본 연구에서는 필터 기반 분리를 가정하여 고체탄소가 100% 회수되는 조건으로 모델링하였으며, Fig. 8은 수소-고체탄소 분리 공정을 나타낸 것이다. 해당 조건에서 회수되는 고체탄소의 양은 약 4.02 kg/h로 계산되었다.
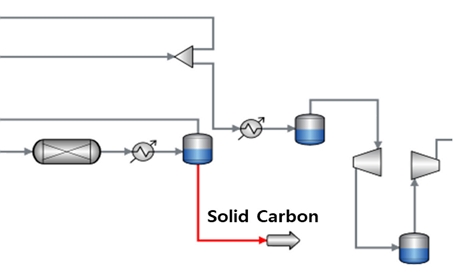
Modeling result of the hydrogen-solid carbon separation section
실제 설비에서는 탄소 입자의 크기분포, 응집 특성, 분리장치의 운전조건 및 압력강하에 따라 회수효율이 달라질 수 있으므로, 향후 실증운전 데이터를 기반으로 분리효율을 보정할 필요가 있다.
2.4 PSA 공정
수소 정제공정은 PSA를 기반으로 모델링하였다. 고체탄소가 분리된 반응기 후단 생성가스 중 일부는 반응기 유입부로 재순환되며, 나머지는 수분 제거 공정을 거쳐 PSA 공정으로 공급된다. 이에 따라 반응기 출구 수소 유량은 16.70 N·m³/h 대비, 재순환 분기 및 수분 제거를 통과한 실제 유입 수소 유량은 15.65 N·m³/h이다. PSA 수소 생산 유량은 13.90 N·m³/h이며, PSA 수소 회수율은 식 (3)을 적용하여 88.82%로 계산되었다.
| (3) |
여기서 는 PSA 생산 수소 몰유량, 는 PSA 입구 수소 몰유량을 의미한다. Fig. 9는 PSA 정제 공정을 포함한 청록수소 생산 시스템의 전체 공정 모사 결과를 나타낸다. 해당 모델은 반응기 후단의 수분 제거 공정과 생성가스의 재순환 라인을 포함하여 구성하였다. 본 연구에서는 PSA tail gas의 재순환 또는 연료 활용을 반영하지 않았으며, 향후 실제 파일럿 운전에서 tail gas의 조성, 수소 함량, 발열량 및 안전성을 검토하여 재순환, 연료 활용 또는 flare stack 처리방안을 결정할 필요가 있다.
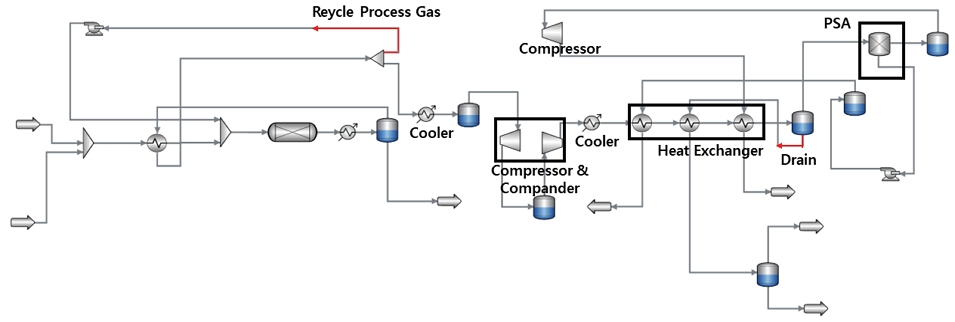
Overall modeling flowsheet of the plasma methane pyrolysis hydrogen production system
3. 플라즈마 수소 생산 시스템의 에너지 특성 분석
3.1 공정 에너지 특성 분석
본 연구에서는 앞장에서 구축한 천연가스 기반 플라즈마 메탄 열분해 수소 생산시스템 모델을 이용하여 원료가스 예열 특성, 반응기 출구 열특성 및 후단 냉각부하, 고체탄소 회수량, PSA 정제 성능 및 보조전력 요구량을 중심으로 공정의 에너지 특성을 분석하였다.
플라즈마 기반 메탄 열분해는 외부 전력 공급이 필요한 흡열 공정이므로, 원료가스를 예열하면 반응기에 공급되는 원료의 온도를 높일 수 있다. 또한 반응기 후단 생성가스가 보유한 현열을 원료 예열에 활용할 경우, 공정 내 열회수 및 열통합 가능성을 검토할 수 있다. 본 연구에서는 현재 실증 중인 30 kg/day급 시스템의 운전조건을 반영하여, 천연가스 원료가 반응기 후단의 고온 생성가스와 열교환한 후 약 350℃까지 예열되어 플라즈마 반응기로 공급되도록 구성하였다. 원료가스 예열온도는 실증설비의 기준 운전조건을 적용한 값이며, 해당 열교환기의 열특성은 Fig. 10의 T-Q diagram에 나타내었다.
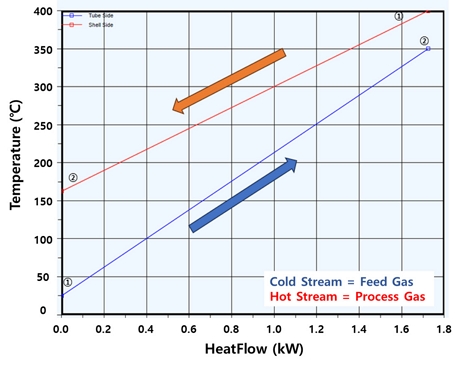
T-Q diagram of the feed preheating heat exchanger
Fig. 10을 통해 고온 생성가스가 가진 현열을 이용하여 원료가스를 효과적으로 예열함으로써, 외부 가열기 없이 반응기 요구 조건을 충족시킬 수 있음을 확인하였다.
한편 메탄 열분해 생성물의 평형 조성은 온도에 따라 달라질 수 있다. Msheik 등11)의 열역학적 평형 계산 결과에 따르면, 중간 온도 영역에 장시간 체류할 경우 생성물 조성 변화나 후속 반응이 발생할 가능성이 있다. 이를 억제하고 생성물 조성을 안정화하기 위하여 본 연구에서는 반응기 후단에 quench zone을 적용하여 생성가스를 400℃까지 급랭시키는 조건을 기준 설계조건으로 설정하였다. 공정모사에서는 해당 급랭 구간의 열특성을 모사하기 위해 cooler 모델을 사용하였다. 공정모사 결과, 반응기 출구온도는 2,539.1℃로 계산되었으며, 반응기 출구 수소 유량은 16.70 N·m³/h, 고체탄소 회수량은 4.02 kg/h로 나타났다. 고온 생성가스를 400℃까지 냉각하기 위해 quench 구간에서 22.19 kW의 냉각 duty가 요구되는 것으로 분석되었다. 주요 모델링 결과는 Table 3에 정리하였다.
Modeling results of the plasma methane pyrolysis hydrogen production system
PSA 수소 정제공정의 실제 유입 수소 유량은 15.65 N·m³/h이며, PSA 제품수소 유량은 13.90 N·m³/h로 산출되었다. 이는 약 1.25 kg/h, 즉 30 kg/day의 수소 생산량에 해당한다. 따라서 PSA 소요된 전력은 수소 생산량 기준 원단위로 산정하였다. PSA 전력 원단위는 0.5∼1.5 kWh/kg-H₂ 범위로 알려져 있으며, 본 연구에서는 대표값으로 1.0 kWh/kg-H₂를 적용하였다. 이에 따라 최종 수소 생산량 1.25 kg/h를 기준으로 PSA 보조 전력은 1.25 kW로 계산하였다. 앞서 도출된 결괏값을 토대로 플라즈마 메탄 열분해 공정의 상대적 특성을 이해하기 위해 SMR 공정의 성능지표를 활용하였다. 우선 반응기 효율은 생산된 수소의 에너지와 반응기에 공급된 연료 및 전력의 합을 기준으로 식 (4)와 같이 정의하였다.
| (4) |
여기서 는 생산된 수소의 에너지, 는 공급된 연료의 에너지, Pplasma는 반응기 전력소모량을 의미한다. LNG 공급량 8.39 N·m³/h와 저위발열량 38.5 MJ/N·m³를 적용하면 연료 에너지는 323.015 MJ/h로 계산된다. 반응기 출구 수소 유량 16.70 N·m³/h와 수소 저위발열량 10.8 MJ/N·m³를 적용하면 수소 생성에너지는 180.4 MJ/h가 되며, 플라즈마 반응기 전력소비량 40.0 kW를 함께 고려할 경우 반응기 효율은 38.6%로 계산되었다. 최종 수소 전환효율은 반응기 효율 ηH2,reactor에 PSA 수소 회수율 RH2,PSA을 반영한 지표로 정의하였으며, 식 (5)와 같다.
| (5) |
PSA 수소 회수율 88.82%를 적용한 결과, 최종 수소 전환효율은 약 34.28%로 산출되었다. 이는 기존 10 N·m³/h급 천연가스 기반 수소추출설비의 수소 전환효율 62.77% 및 68.99%는 그 정의상 공급 메탄의 화학에너지 대비 생성 수소의 에너지를 기준으로 산정된 값으로, 개질 반응부의 성능을 나타내는 지표에 가깝다. 따라서 해당 문헌값은 반응기 효율 38.6%와 보다 직접적으로 대응된다. 다만 두 공정 모두 10 N·m³/h급 소형 시스템이라는 점을 고려하면, PSA 수소 회수율을 동일하게 적용한 최종 제품 기준 수소 전환효율도 참고적으로 비교할 수 있다. 본 연구와 동일한 PSA 수소 회수율을 적용할 경우, 비교 문헌의 최종 수소 전환효율은 각각 55.75% 및 61.28%로 추정된다. 이는 본 연구의 최종 수소 전환효율 34.3%보다 높은 수준으로, 플라즈마 기반 청록수소 공정이 최종 제품 수소 기준 효율 측면에서는 기존 소형 SMR보다 불리할 수 있음을 보여준다. 수소 전환율이 94.82%로 높게 설정되었음에도 효율 차이가 발생하는 이유는 두 공정의 에너지 입력 구조가 상이하기 때문이다. SMR 공정은 버너 연소 및 스팀 공급을 기반으로 하는 열 중심 공정인 반면, 본 연구의 플라즈마 메탄 열분해 공정은 플라즈마 반응기에 전력을 직접 투입하는 전력 중심 공정이다. 따라서 두 공정의 비교는 단일 효율지표보다 수소 기준 에너지소비량, 열관리 부담 및 부산물 처리방식을 함께 고려하여 해석할 필요가 있다. 한편, 단위 수소 생산당 에너지 소비량인 SEC는 최종 제품 수소 1 kg을 생산하는 데 필요한 전력소비량으로 정의하였으며, 이를 식 (6)과 같이 나타내었다.
| (6) |
Table 4에 정리된 바와 같이, 반응기 전력소모량 40.0 kW와 최종 수소 생산량 1.25 kg/h를 기준으로 계산한 반응기 기준 SEC는 32.0 kWh/kg-H₂이다. 여기에 PSA 및 BOP를 포함하면 총 SEC는 35.4 kWh/kg-H₂로 증가한다. 이는 10 N·m³/h급 SMR 공정의 문헌값인 39∼45 kWh/kg-H₂보다 낮은 수준으로, 청록수소 공정이 단위 수소 생산당 에너지 소비 측면에서는 경쟁 가능성을 가질 수 있음을 시사한다.
Comparison of Plasma and SMR
3.2 플라즈마 수소 생산 시스템의 에너지 흐름 분석
청록수소 생산 시스템의 에너지 흐름은 Fig. 11에 나타나 있다. 투입 에너지는 LNG 화학에너지(89.78 kW)와 플라즈마 전력(40.00 kW)으로 구성되며, 이 외에도 PSA 보조기기(1.25 kW), 압축기(2.37 kW), 블로워(0.01 kW) 등이 소모된다. 이 중 LNG 화학에너지가 전체 투입 에너지의 약 69%를 차지한다.
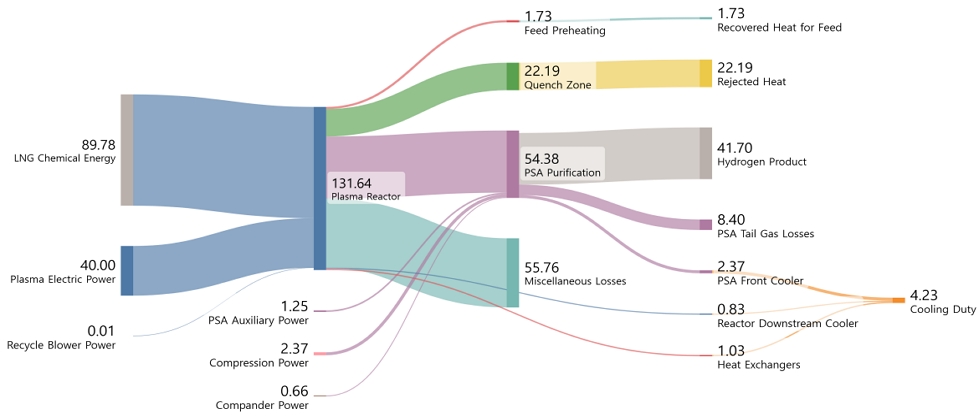
Energy flow of the plasma methane pyrolysis hydrogen production system
투입된 에너지는 반응기를 통해 수소의 화학에너지로 전환되거나, 고온 생성가스의 현열 형태로 배출된다. Fig. 11에 따르면, 플라즈마 반응기에서 생성된 수소의 화학에너지(54.38 kW)는 PSA 정제 공정을 거치며 일부 손실을 겪는다. 최종 제품 수소의 에너지는 41.70 kW로 산출되며, 이는 PSA Tail gas (8.40 kW) 및 기타 손실(4.28 kW)로 배출되는 약 12.68 kW의 에너지 손실을 의미한다. 이러한 에너지 수지 분석 결과, 본 공정의 성능 향상을 위해서는 두 가지 측면의 개선이 필요하다. 첫째, 플라즈마 반응기의 전력 소모를 저감하거나 유효 에너지 전달 효율을 높여 반응부 효율을 개선해야 한다. 둘째, 반응기 후단의 고온 열원을 보다 적극적으로 회수하여 급랭 및 냉각부의 열부담을 완화해야 한다. 원료가스 예열 최적화, 보조공정과의 열연계, 외부 열수요처와의 통합 운전 등을 통해 열회수율을 높이고, PSA Tail gas의 재활용 방안을 마련하는 것이 전체 시스템 효율 향상에 기여할 것으로 판단된다.
4. 결 론
본 연구에서는 현재 실증 중인 30 kg/day급 천연가스 기반 플라즈마 메탄 열분해 수소 생산시스템을 대상으로, 천연가스 및 방전용 질소 공급부, 재순환 가스 혼합부, 원료 예열부, 플라즈마 반응기, quench 냉각부, 수소-고체탄소 분리부 및 PSA 정제부를 포함하는 공정모델을 구축하고 에너지 특성을 분석하였다. 또한 제품수소 약 13.90 N·m³/h의 파일럿급 생산규모와 유사한 10 N·m³/h급 도시가스 기반 SMR 수소추출설비를 비교 기준으로 선정하여, 소형·분산형 수소 생산시스템에서 두 공정의 에너지 입력 구조와 상대적 성능을 검토하였다. 기준조건에서 탄화수소 전환율은 94.82%로 설정되었으며, 플라즈마 반응기 출구온도는 2,539.1℃로 계산되었다. 반응기 출구 수소 유량은 16.70 N·m³/h, 고체탄소 생산량은 4.02 kg/h로 산정되었다. 반응기 후단 생성가스 일부는 반응기 유입부로 재순환되며, 수분 제거를 거친 PSA 유입 수소 유량은 15.65 N·m³/h로 계산되었다. PSA 공정에서 제품수소는 13.90 N·m³/h, 즉 약 1.25 kg/h 또는 30 kg/day로 생산되었고, 제품수소 순도는 99.99% 이상, PSA 수소 회수율은 88.82%로 산정되었다.
에너지 성능지표를 산정한 결과, 반응기 효율은 38.6%, PSA 수소 회수율을 반영한 최종 수소 전환효율은 34.28%로 계산되었다. 비교 대상 10 N·m³/h급 SMR 수소추출설비의 수소 전환효율은 본 연구의 플라즈마 메탄 열분해 공정보다 높은 수준으로 나타났다. 그러나 플라즈마 반응기 전력소비량과 최종 수소 생산량을 기준으로 산정한 반응기 기준 SEC는 32.0 kWh/kg-H₂였으며, PSA 및 BOP 보조전력을 포함한 총 SEC는 35.4 kWh/kg-H₂로 산정되었다. 이는 기존 10 N·m³/h급 SMR 공정의 문헌값인 39–45 kWh/kg-H₂보다 낮은 수준으로, 플라즈마 메탄 열분해 공정이 단위수소 생산당 에너지소비 측면에서 경쟁 가능성을 가질 수 있음을 보여준다.
본 연구의 결과는 현재 실증 중인 30 kg/day급 파일럿 조건을 기반으로 한 공정모사 결과이므로, 대형 상업설비에 직접 일반화하는 데에는 한계가 있다. 향후 공정 성능 향상을 위해서는 플라즈마 반응기의 에너지 전달 효율 개선, 후단 열회수 및 열통합 강화, PSA 회수율 향상과 tail gas 활용방안에 대한 추가 검토가 필요하다.
Acknowledgments
본 연구는 국토교통부/국토교통과학기술진흥원의 지원으로 수행되었다(과제번호 RS-2025-02303377).
References
-
K. Espegren, S. Damman, P. Pisciella, I. Graabak, and A. Tomasgard, “The role of hydrogen in the transition from a petroleum economy to a low-carbon society”, International Journal of Hydrogen Energy, Vol. 46, No. 45, 2021, pp. 23125-23138.
[https://doi.org/10.1016/j.ijhydene.2021.04.143]

-
G. Guandalini, S. Campanari, and G. Valenti, “Comparative assessment and safety issues in state-of-the-art hydrogen production technologies”, International Journal of Hydrogen Energy, Vol. 41, No. 42, 2016, pp. 18901-18920.
[https://doi.org/10.1016/j.ijhydene.2016.08.015]
-
N. Sánchez-Bastardo, R. Schlögl, and H. Ruland, “Methane pyrolysis for zero-emission hydrogen production: a potential bridge technology from fossil fuels to a renewable and sustainable hydrogen economy”, Industrial & Engineering Chemistry Research, Vol. 60, No. 32, 2021, pp. 11855-11881.
[https://doi.org/10.1021/acs.iecr.1c01679]
- C. Fromm, “Hydrogen production via methane pyrolysis: an overview of ‘turquoise’ H2”, Chemical Engineering, Nov. 2023, Retrieved from https://www.chemengonline.com/fullscreen/hydrogen-production-via-methane-pyrolysis-an-overview-of-turquoise-h2/, .
-
M. M. Mohideen, B. Subramanian, J. Sun, J. Ge, H. Guo, A. V. Radhamani, S. Ramakrishna, and Y. Liu, “Techno-economic analysis of different shades of renewable and non-renewable energy-based hydrogen for fuel cell electric vehicles”, Renewable and Sustainable Energy Reviews, Vol. 174, 2023, pp. 113153.
[https://doi.org/10.1016/j.rser.2023.113153]
-
O. Daghagheleh, J. Schenk, H. Zheng, M. A. Zarl, M. Farkas, D. Ernst, L. Kieush, M. Lehner, N. Kostoglou, and R. Obenaus-Emler, “Optimizing methane plasma pyrolysis for instant hydrogen and high-quality carbon production”, International Journal of Hydrogen Energy, Vol. 79, 2024, pp. 1406-1417.
[https://doi.org/10.1016/j.ijhydene.2024.07.129]
-
M. Wnukowski, “Methane pyrolysis with the use of plasma: review of plasma reactors and process products”, Energies, Vol. 16, No. 18, 2023, pp. 6441.
[https://doi.org/10.3390/en16186441]
-
M. Shokrollahi, N. Teymouri, O. Ashrafi, P. Navarri, and Y. Khojasteh-Salkuyeh, “Methane pyrolysis as a potential game changer for hydrogen economy: techno-economic assessment and GHG emissions”, International Journal of Hydrogen Energy, Vol. 66, 2024, pp. 337-353.
[https://doi.org/10.1016/j.ijhydene.2024.04.056]
-
X. Zhu, P. Hao, Y. Shi, S. Li, and N. Cai, “Application of elevated temperature pressure swing adsorption in hydrogen production from syngas”, Adsorption, Vol. 26, pp. 1227-1237, 2020.
[https://doi.org/10.1007/s10450-019-00175-6]
- C. Y. Lim, B. W. Park, S. Y. Park, and S. J. Park, “Development of small hydrogen generators using natural gas (10Nm³/h)”, Proceedings of the 2022 Spring Conference of the Korean Institute of Gas, 2022, Retrieved from https://www.dbpia.co.kr/journal/articleDetail?nodeId=NODE11206280, .
-
M. Msheik, S. Rodat, and S. Abanades, “Methane cracking for hydrogen production: a review of catalytic and molten media pyrolysis”, Energies, Vol. 14, No. 11, 2021, pp. 3107.
[https://doi.org/10.3390/en14113107]