
고로기반 저탄소 연원료 대체기술의 글로벌 동향과 기술적 과제
© The Korean Hydrogen and New Energy Society
This is an Open Access article distributed under the terms of the Creative Commons Attribution-Non-Commercial 4.0 International License (CC BY-NC 4.0, https://creativecommons.org/licenses/by-nc/4.0/), which permits non-commercial use, sharing, adaptation, distribution, and reproduction in any medium or format, provided the original work is properly cited.
Abstract
This paper presents a comprehensive, bridge-based strategy for decarbonizing BF operations, focusing on two primary approaches: the injection of hydrogen-bearing gases and the utilization of alternative iron sources such as scrap and Hot Briquetted Iron (HBI). To overcome the associated technical challenges—such as thermal instability, furnace heat balance disruption, and the need for high-quality scrap processing—we propose a two-phase roadmap (2025–2030). The first phase (2025–2027) focuses on engineering design, system construction, and fundamental process analysis through computational modeling. The second phase (2028–2030) transitions to full-scale commercial implementation and process optimization in large-scale blast furnaces. This research provides a systematic and realistic pathway for the steel industry to achieve carbon neutrality while ensuring operational stability and product quality.
Keywords:
Blast furnace, Low-carbon ironmaking, Hydrogen injection, Alternative iron source, Decarbonization strategy키워드:
고로, 저탄소 제철, 수소취입, 대체 철원, 저탄소 전략1. 서 론
철강산업은 국가 경제와 산업의 발전에 있어 중요한 역할을 하지만 가장 많은 온실가스를 배출하는 산업 중 하나이다1,2). 고로 기반 공정은 철광석과 석탄을 사용하여 철강을 생산하며, 열원과 환원제 역할을 하는 석탄에 의해 CO2가 배출된다. 1950년대, 1톤의 용선을 제조하기 위해 약 1100 kg의 환원제가 사용되었으나, 이후 기술적인 발전과 설비의 개선을 통해 최근 약 500 kg 수준으로 감소하였다. 하지만 이후 환원제비 감소는 기술적 포화상태에 이르러 추가적인 감소가 어려운 상황이다3). 게다가 기존 저탄소 기술은 탄소배출량 감축 한계에 봉착으로 고로 열효율 개선(Smart, 분포제어), 장입분포 개선, 열풍로 효율향상 기술, 고효율 복합발전 신설, 부생가스 방산량 저감, 전력사용량 저감 기술, 소결결합제비 감소, Pellet 등 고품위연원료 사용 증대 등의 고비용 기술 투자를 시행하여도 탄소감축량은 10% 정도가 한계이다.
국제적으로 중국은 세계 철강산업 CO2 배출량의 28.6%를 차지하며, 이어 미국이 15.1%, 인도가 5.7% 그리고 한국은 1.8%를 차지한다. 국내 산업 중 철강산업의 CO2 배출량은 전체 배출량 중 약 14%를 차지하며 제조업 분야 중 가장 많은 양을 배출한다. 국내 철강 생산은 크게 고로-전로 공정과 전기로 공정으로 구분되고 각 공정에 대한 설명을 Fig. 1에 나타냈으며, 고로-전로강의 생산 비중은 국내 전체 조강량의 70% 이상을 차지한다. 다만, 고로-전로 공정은 쇳물 생산 과정에서 탄소계 연원료를 직접 사용하므로, 철스크랩을 사용하는 전기로 공정 대비 약 4배 많은 온실가스를 배출한다. 고로 공정의 경우 석탄을 사전에 코크스로 제조하여 고로 상부에 장입하거나 미분탄의 형태로 고로 풍구에 직접 취입하는 방식으로 탄소계 연원료를 철광석의 환원제 및 열원으로 사용한다. 이 때문에 철강산업 내 온실가스 배출 저감의 필요성이 대두되었으며, 저탄소 제철 기술 개발에 대한 중요성이 더욱 증대되고 있다.
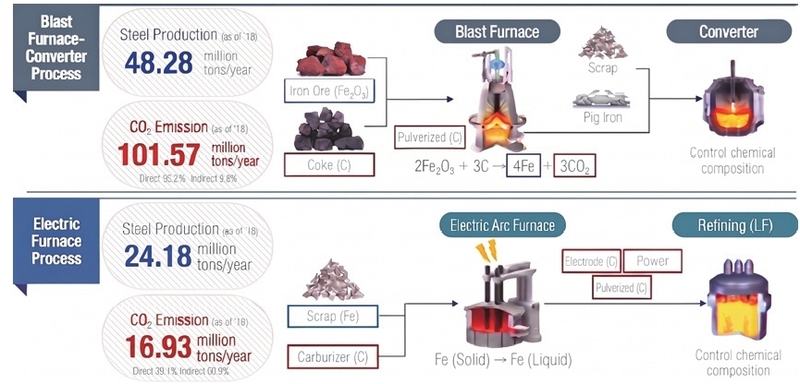
Comparison of greenhouse gas emissions between BF-BOF and EAF steelmaking processes
국제적으로 2050년까지 탄소중립달성이 요구되는 바, 철강산업에서도 근본적인 기술 혁신이 필요하다4). 또한 유럽의 CBAM (Carbon Border Adjustment Mechanism)과 같은 규제들은 철강 제품의 수출 경쟁에 영향을 미치며, 세계적으로 탄소세 적용에 대한 현황을 Fig. 2에 보인다. 이러한 규제에 효과적으로 대응하기 위해 고로 기반의 저탄소 기술 개발이 필요하다. 국내외에서 진행된 주요 고로 기반 CO2 저감 기술 개발 프로젝트는 다양하게 진행되었으며, 국외에서는 대표적으로 일본과 중국이 있다. COURSE50은 일본 주요 고로사로서 JSIF, NSC, JFE등이 참여한 프로젝트로서, 주요 기술은 고로 내 함수소 자원 활용과 배가스-CCS 연계 등이 있다. Oxygen BF는 중국의 Baosteel, Bayi Iron & Steel등이 참여하였으며, 35∼100% 산소 운용 고로를 제작하고 고로 Top gas를 재활용하는 기술이다.
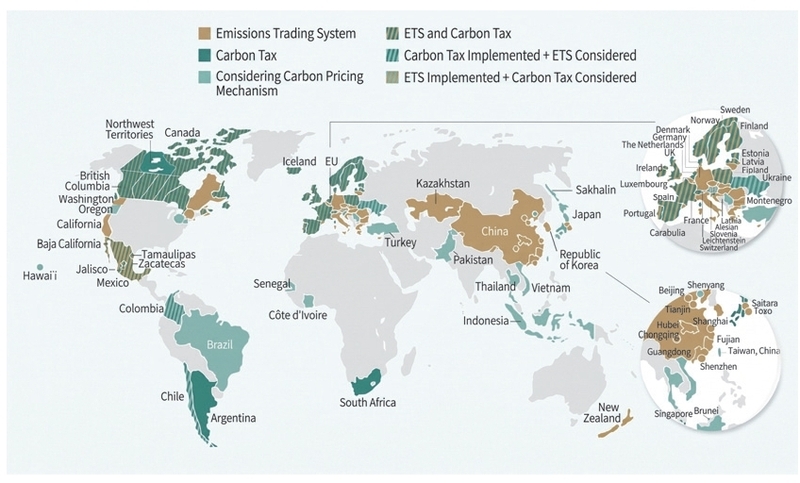
Current state and future trends of global carbon pricing45)
2030년까지 한국의 고로 기반 저탄소 기술개발은 크게 두가지로 구성된다. 첫 번째, 고로 내 함수소 가스 취입 기술 개발, 두 번째 고로 내 스크랩 (Scrap)과 HBI (Hot Briquetted Iron)과 같은 대체 철원 장입이며, 그 기술들의 개요를 Fig. 3에 나타냈다.
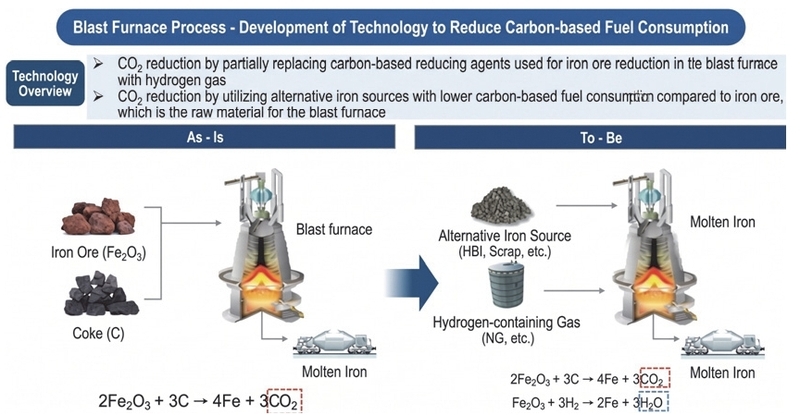
Overview of low-carbon technologies based on blast furnace operations
본 기술 개발은 2027년까지 핵심 실증 기술을 확보하고 조업상의 난제를 해결하는 것을 목표로 하며, 이후 2028년에서 2030년까지 상용 고로의 실증 및 최적화를 수행할 계획이다. 고로기반 저탄소 연원료 대체기술 개발은 Table 1에 나타낸 것과 같이 2025년부터 2030년까지 총 6년간 2단계로 나누어 추진된다.

Two-phase development roadmap for low-carbon reductant replacement technologies in blast furnaces (2025-2030)
Table 1에 나타낸 바와 같이 1단계(2025-2027)은 언급된 기술들의 고로 조업조건 설계 및 설비/시스템 구축과 조업/해석 및 기술 정립이 목표로 구성되어 있다. 함수소 취입 기술의 경우, 해당 기술의 달성을 위한 최적의 취입 위치, 유량, 가스 공급 시스템 및 안전 제어 장치를 포함한 공학 설계 기술을 개발할 것이다. 또한, 전산 모사 실험을 통해 해당 공정이 고로 내 온도 분포, 환원 반응 및 생산성에 미치는 영향을 평가할 예정이다. 이와 병행하여, 고로 조업에 스크랩 및 HBI를 활용하는 대체 철원 장입 기술을 최적화할 것이다. 이를 위해 최대 가용 대체율을 산출하며, 구리 및 아연과 같은 불순물을 제어하며, 제품 품질과 조업의 안정성을 유지하기 위한 장입물 분포 및 장입 순서를 조절하는 연구를 수행할 것이다.
2단계(2028-2030)는 설계 단계에서 구현 및 상용화 단계로의 전환을 진행한다. 함수소 가스 취입 기술의 경우, 대형 고로에 상용 취입 설비를 구축하고, 이를 실증 시험을 통해 CO2 배출 저감 성능, 조업적 안정성 및 유지 보수 요건을 평가할 예정이다. 대체 철원 장입 기술의 경우, 1단계에서 최적화된 공정을 상용 설비 수준으로 확장할 것이다. 이를 위해 대체 철원을 연속적으로 처리할 수 있는 장입 시스템을 설계하고, 불순물 제어 방안을 표준 조업 절차에 통합하며, 산업계 전반의 도입을 위한 조업 가이드라인을 마련할 것이다.
2. 세부 기술 개발
2.1 글로벌 저탄소 기술
철강 공정에서 CO2의 배출량의 공정별 비율은 제선 81%, 제강 7% 그리고 제품 및 기타 공정에서 12%를 차지한다. 특히 제선 공정에서 배출되는 CO2는 용선을 제조하기 위한 산화철의 환원제 및 열원으로 사용되는 석탄 및 코크스로부터 기인된다. 고로 기반 조업 기술 개발은 이미 성숙 단계에 도달하여 공정 최적화만으로는 추가적인 CO2 배출 저감에 한계가 있는 바, 고로 공정에 사용되는 연원료를 대체하는 기술에 대한 개발이 요구된다. 이에 대응하기 위해 해외 철강사들은 탄소 중립에 대한 중장기적 로드맵을 구성하였으며, 현황에 대해 분석하였다. 우선 유럽의 아르셀로미탈(ArcelorMittal)은 독일에서 추진하던 H2-DRI와 전기로 프로젝트를 철회하였다5-7). 독일 정부가 13억 유로의 보조금을 조건부로 제시하였으나, 그린수소 상용화 지연, 천연가스 기반 DRI의 경제성 부족, 높은 전력 요금, 철강 수요 부진과 수입 증가 등 구조적 문제로 인해 이행이 어렵다고 판단하고 있는 상황이다. 브레멘 및 아이젠휘텐슈타트 제철소의 EAF 설치 계획은 유지하되, 시장 여건 변화에 따른 단계적 전환을 검토 중에 있다. 프랑스 Dunkirk에서는 EU 보조금을 받아 DRI (Direct Reduced Iron)와 EAF (Electric Arc Furnace) 건설을 추진했으나, 시장 불확실성과 에너지 비용, 수소 인프라 지연 등으로 투자 보류 후, EU의 무역 방어 강화와 CBAM 시행에 따라 투자를 재개해 2030년까지 고로와 BOF (Basic Oxygen Furnace)를 폐쇄할 계획이다. 전반적으로 유럽 철강 업계 내 수소 기반 직접 환원 추진 동력이 약화되고 있으며, 2030년 수소 공급 목표 달성 또한 불투명할 것으로 전망된다. 일본의 JFE는 2013년 대비 2030년까지 온실가스 30% 감축, 2050년 탄소 중립을 목표로 하고 있다. 고로 생산 능력 감축과 에너지 절감, 카본리사이클 고로 기술, 직접 수소 환원 제철 기술 개발을 병행하고 있다. 고로 감축을 위해 후쿠야마와 쿠라시키 지구의 일부 설비를 폐쇄하고 전기로로 전환하며, 카본리사이클 기술은 CO2를 메탄으로 변환해 환원제로 재사용 하는 방식으로 실증 중에 있다. 직접 수소환원제철은 치바 제철소에서 소형 시험로를 활용해 100% 수소 환원 실험을 진행하고 있으나, 대량 수소 공급과 경제성 확보가 과제로 남아 있다. 일본 정부는 그린이노베이션(GI) 기금을 통해 제철 프로세스 수소 활용 기술 개발을 지원하고 있다. 일본제철(NSC)는 고로 수소환원과 CCUS (Carbon Capture, Utilization, and Storage), 수소 직접환원-EAF를 결합한 다중 경로로 탄소 중립을 추진중에 있다. COURSE50과 Super COURSE50 기술 개발을 가속화해 고로에서 수소를 활용한 CO2 감축을 실증 중이며, 키미츠 지구에서 대형 고로 실험을 준비하고 있다. Super COURSE50은 CO2 감축률을 단계적으로 높여왔으며, 수소 조달이 실용화의 핵심 과제임을 강조하였다. 중국 Baowu Steel은 HyCROF (Hydrogen-based Carbon Recycling Oxygen Furnace)와 HyRESP (Hydrogen-based Reformer-Smelting Reduction Process) 두 가지 탄소 중립 공정을 중심으로 기술 개발을 진행중에 있다. HyCROF는 고로-전로 기반에서 CO2를 분리, 저장, 활용하는 방식이며, HyRESP는 재생에너지 기반 수소로 철광석을 환원하는 기술이다. HyCROF는 소형(430 m3)과 대형(2500 m3)고로에서 실증을 거쳐 상업화 단계에 진입하였으며, CO2 감축과 효율 향상을 달성했지만, 높은 비용과 가동률 불안정이 문제로 남아있다. 향후 수소 주입 비율을 높이고, 화석연료 소비를 추가로 줄이는 실험을 통해 기술을 확립한 뒤, 세계 최초의 탄소 중립 실증 라인을 구축할 계획이다. 각 사의 기술별 장단점을 아래 Table 2에 분석하였다.
Advantages and risks of various carbon-neutral strategies in the global steel industry
이와 같이 모든 기업이 수소 공급망 부족이라는 공통 과제를 안고 있으며, 기존 고로를 개조해 탄소를 감축하는 방식은 초기 투자 부담을 줄일 수 있다는 점에서 현실적인 접근이다. 장기적으로는 수소 고로의 전환을 목표로 하되, 중단기에는 고로 기반 감축 기술과 CCUS를 결합해 점진적으로 전환하는 전략이 중요한 핵심이다. 또한 저품위 광석 활용 기술은 원가 경쟁력 강화에 유리하므로, 중국 Baowu의 사례를 참고할 가치가 있을 것으로 판단되며, 상기 기술들의 자세한 내용을 아래에 설명한다.
유럽 아르셀로미탈의 경우 기존 고로 기반 제철 공정을 점진적으로 DRI 설비로 전환하는 움직임을 보이고 있다. 유럽의 강점 중 하나는 DR 펠렛 원료 수급이 용이하다는 점이며, 직접 생산할 수 있는 역량을 충분히 보유하고 있다는 것이다. 다만 DRI 생산에는 고로 대비 약 10배 이상의 전력이 필요하다는 점이 큰 과제이며, 이는 환원 과정에서 고온을 유지하고 수소 또는 천연가스를 활용하는데 필요한 에너지 소모가 크기 때문이다. 이러한 구조로 인하여 국가적 보조금을 바탕으로 프로젝트 진행이 필요하다. 그 예로, 독일 연방 정부는 H2DRI-EAF프로젝트에 총 13억 유로의 보조금을 책정하고 25년 6월까지 착공이 이뤄질 것으로 제안하였다. 그러나 아르셀로미탈은 이행이 어려울 것으로 판단하고 정식 철회 의사를 통보하였다. 이러한 배경은 앞서 언급한 문제점과 같이 천연가스 기반 DRI의 경제성 부족 및 독일의 높은 전력 요금 등을 주요 원인으로 설명하였으며, 이와 동시에 유럽 철강 시장이 겪고 있는 수요 부진과 수입 급증 등의 구조적 문제도 꼽으며 2030년 탄소 감축 목표 달성 조차도 어려워지고 있다고 전망하였다. 프랑스 Dunkirk의 신규 EAF 건설은 예정대로 추진할 것임을 다시 밝혔다. 프랑스 Dunkirk에 EU 집행위의 8억 5천만 유로(한화 약 1조 3000억 원)의 보조금을 지원받아 2026년까지 연간 250만 톤 규모의 DRI 설비 및 2대의 EAF를 건설할 예정이었으나, 마찬가지로 시장 불확실성, 고에너지 비용, 청정수소 인프라 건설 지연, 탄소 가격 예측 불가능 등 다양한 이유로 24년말 투자를 보류하였다. 그러나 지난 25년 3월 EU 집행위가 효율적 무역 방어 및 CBAM을 조만간 시행할 것으로 밝히고, EU 철강 세이프가드 조정안이 25년 4월 1일부로 시행됨에 따라 보류했던 탄소 중립 투자를 재개할 것임을 발표하였다. 이에 대한 조치로 프랑스 Dunkirk에 12억 유로를 투자하여 첫 번째 EAF를 본격 건설하고 2030년까지 기존 고로 2기와 BOF 2기를 폐쇄할 것으로 밝혔다. 전반적인 유럽 철강사들의 shaft 기반 수소 직접 환원에 대한 추진 동력이 약화되었으며, 수소 공급의 사업성 부족으로 유럽 수소 경제 목표 달성이 불가 할 것으로 전망하고 공론화되어가는 분위기이다.
일본의 JFE의 온실가스 감축 대책은 크게 고로 생산 능력 감축 및 에너지 저감, 카본리사이클 고로 기술 개발 본격화 그리고 직접 수소 환원 제철 기술로크게 3가지로 구성되며 카본 리사이클 고로를 Fig. 4에 나타냈다8,9). 고로 생산 능력 감축 및 에너지 절감에서 24년 1,100만톤의 온실 가스를 감축하였다고 발표하였으며, 이는 설비 구조조정으로 약 800만톤, 에너지 절감 및 기타 기술 개발로 약 300만톤의 CO2 감축으로 달성함을 설명하였다. 또한 27년 후쿠야마 및 쿠라시키 지구 상공정 설비 폐쇄로 조강 생산량을 추가 감축할 예정으로 JFE Steel은 현재 고로 7기 체제를 고로 5기와 쿠라시키 혁신 전기로 1기 체제의 전환을 2028년까지 계획하고 있다. 현재 조강 능력 2,600만톤 체제에서 27년에는 2,100만톤 수준으로 감축 예정으로 전력 설비 효율을 개선, 전기로의 철스크랩 이용 확대, 고로 및 전로에서의 환원철 활용 투자를 병행한다고 발표하였다. 카본리사이클 고로 기술 개발에서는 CO2를 메탄으로 변환시켜 환원제로 반복 사용하는 기술에 집중하여 기존 고로의 프로세스 진화를 모색 중에 있다. 최근 치바제철소에서 소규모(150 m3)의 카본 리사이클 시험 설비 완성 및 화입으로 실증 가능성을 검토하였다. 그러나 기술이 확립된다 하여도 수소 공급 등 인프라 확충을 비롯한 여러 선결 과제의 상존으로 풀어야 할 숙제가 여전히 남아있다.
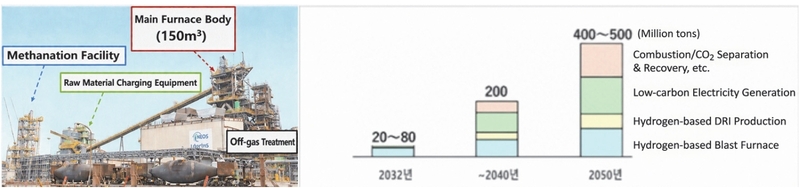
Schematic of the carbon recycling test blast furnace and projected hydrogen gas demand (JFE steel)46)
일본의 NSC는 고로 수소환원-CCUS, 수소 직접 환원-EAF를 결합한 다중 경로로 탄소 중립을 추구하고 있고 그 전략도를 Fig. 5에 보였으며, 2030년 CO2 배출량 30% 감축, 2050년 탄소 중립 달성 목표 아래 철강 공정 혁신을 중심으로 기술 개발을 진행하고 있다10-12). 일본 내 고로는 2050년까지 전기로, 직접환원로 및 Super COURSE50 고로로 전환될 예정이다. 2040년까지 Super COURSE 수소 환원 기술의 본격 도입과 수소를 이용한 직접환원철 생산을 위한 기술적 준비를 완료한 상태이다. 고로 수소환원은 키미츠 지구 제2고로를 이용한 실증시험을 결정하고, 2026년부터 시험 시작을 위해 설비 도입 중에 있으며, 수소에 의한 환원철 제조는 하사키 연구개발 센터에서 소형 시험 환원로를 건설하여 2025년부터 실증 시험을 시작하였다.
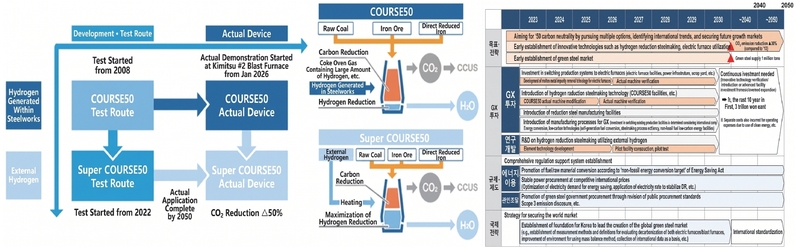
Green transformation roadmap and carbon neutrality plan of Nippon Steel Corporation (NSC)47)
COURSE50과 Super COURSE50은 기술 개발 진척 및 해외 동향 기술 개발 동향을 근거로 로드맵보다 앞당기는 계획을 발표하였다. 해당 사업 개시 직후, 유럽이나 중국에서 고로 수소 환원과 관련된 대규모 프로젝트가 실시되고 있는 것으로 판명되어 COURSE50의 개발 가속화를 도모하기 위해 예산 확충과 설비 사양의 재검토 및 COURSE50의 계획을 2년 앞당겨 실기 실증 시험을 2027년도 종료 계획으로 진행되고 있으며, 그 외 연구 개발 항목은 기존 계획대로 진행하고 있다. COURSE50 기술의 실용화를 위해 대형 고로 실기(4500 m3)를 이용한 실증 실험을 예정하고 있으며, 키미츠 지구 소규모 시험 고로(12 m3)를 활용하여 소내 배출 CO2중 10% 이상의 감축 효과가 있음을 확인하였다. 현재는 수소계 가스 취입 기술 도입을 위한 설비 준비를 진행하고 있다. 현시점에서는 실증 시험 개시를 향한 모든 준비가 완료되고 있는 것은 아니지만, 사업 관계자에 의하면 예정대로 2026년 1월에 실증 시험을 착수할 수 있는 전망으로 언급되었다. Super COURSE50에 대한 지원액이 2,386억엔으로 가장 많아, 고로 기반 탈탄소화가 최우선 기술로 자리매김하고 있음을 확인할 수 있다.
중국 Baowu Steel은 6대 혁신 기술 방향에 포함되는 두 가지 탄소중립 공정(HyCROF, HyRESP)을 중심으로 기술 개발을 진행하고 있으며 각 기술별 공정 프로세스를 Fig. 6에 설명했다13). HyCROF는 노정 가스에서 분리된 CO2 활용 또는 저장되어 고로 전로 공정을 기반으로 하는 탄소 중립 기술이다. HyRESP는 수소는 재생에너지 발전을 통해 생산하며, 수소 기반 수직로에서 철광석을 환원한 후 EAF 또는 ESF에 연결하는 기술이다.
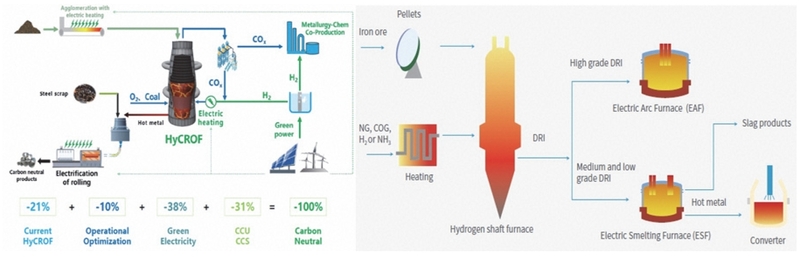
Core carbon neutral technologies and process integration of Baowu Steel48)
2030년까지 CO2 배출량 25% 감축 목표로 하고 있으며, 친환경 수소 비용은 향후 10년 동안 점차 경쟁력을 갖추게 되겠지만, 여전히 정부 지원이 필요할 것으로 판단되며, CCUS 인프라 대규모 구축에 시간이 걸릴 것이며, 유럽이 주도권을 잡을 것으로 예상된다. 현재 HyCROF와 HyRESP 상호 작용 프로세스 구축을 목표로 핵심 기술 개발 가속화를 진행 중으로 소형 고로(430 m3)실증 기반으로 대형 고로(2500 m3)로 기술 확장 중이며, 가동률, 비용측면에서 여전히 개선이 필요하다. COG 기반 샤프트로 실증 중에 있으며, 저품위 광석 활용을 위한 ESF 검토 등 H2-DRI생산 체계로의 전환 추진 중에 있다. 2024년 2,500 m3 HyCROF는 6개월 연속 안전하고 안정적으로 운영되어, 효율 19.42% 증가로 2025년 초까지 탈탄소화 시스템 관련 문제(기술 혁신, 공정 최적화, 운영 기술 향상) 해결을 통해 순조롭게 운영되었다. 또한 HyCROF 공정 개량 적용 후, 2,500 m3 HyCROF고로의 이용률은 현재 1.95 t/m3d에서 최대 2.8 t/m3d로 향상될 것으로 예상된다. 2020년 10월, HyCROF는 1단계에서 기존 고로의 산소 농축률 한계를 뛰어넘어, 고로 산소 함량 35%라는 1단계 실험 목표를 달성하였다. 2021년 8월, HyCROF 송풍구에 COG (Coke Oven Gas) 주입이 성공적으로 완료되어, 산소 함량 50% 및 탄소 배출량 15% 감축의 2단계 실험 목표를 달성하였고, 2021년 12월, HyCROF 3단계 리노베이션 프로젝트가 시작되었고 2022년 7월, 세계 최초의 430 m3 산업용 HyCROF가 완공되어 가동을 시작하면서 혁신 기술의 전체 프로세스가 확립되어 고체 연료 소비량을 30% 이상, 탄소 배출량을 21% 이상 감축하였으며, 철강 산업 최초로 산업화된 친환경 저탄소 신공정으로 선정되었다. 그러나 현재 운영 상황을 기준으로 HyCROF 2500 m3의 선철 1톤당 운영비가 300위안 이상 증가한다고 지적하였으며, 이에는 크게 3가지 요소가 있음을 설명하였다. 첫번째 철광석 원료 가격이 고품질 펠렛의 비율이 증가하며 저비용 소결광 사용이 감소함에 따라 약 150위안/톤 가격 상승이 예상된다. 두번째로 석탄가스의 탈탄소화 비용으로 약 200위안/톤이 예상되며 마지막으로 고비용 시범 사업이므로 시스템 디버깅이 지속적으로 필요하여, 운영 불안정 및 연간 생산량 감소에 따른 약 150위안/톤가격 상승이 초래된다. 2025년 1월 430 m3 고로 HyCROF가 재가동중이며, 주요 목적은 순산소 고로를 기반으로 수소 주입을 추가로 시도하여 수소 사용 비율을 높이는 것이며, 궁극적으로 석탄 가스 자체 재활용 극대화, 극한 수소 농축, 극한 탄소 소비 시험 등 추가적인 탄소 감축 실험을 진행할 계획이다. 이를 통해 HyCROF의 탄소 감축 한계를 결정하고, 관련 기술적 과제를 탐구 및 해결하는 것이 목표이다. 예상 목표는 고로 이용률을 40%까지 높이고 화석 연료 소비를 30% 더 줄이는 것으로, 430 m3 HyCROF 고로에서 이러한 목표를 달성한 후, 이 기술을 2,500 m3 고로로 확장할 예정이다. 향후 태양광 발전, 제철 전기화, 철강 및 화학 통합 생산 등의 프로젝트를 통합하여 신장 위구르 자치구 팔일강철에 세계 최초의 탄소 중립 실증 라인을 구축할 것으로 예상된다.
국내 제철소 여건의 경우 정책적으로 신기후협약에 동참하여 탄소배출권 할당량 감소로 인해 철강업계 부담은 크나 온실가스 감축 국가 정책 지원은 약한 상황이다. 일본 대비 철강업계 정책지원이 열위하고 국가 주도로 추진하는 수소 공급 프로젝트는 철강부문 사용이 아닌 수소차 조기 보급에 주된 초점이 맞추어져 있다14,15). 이에 환경에 대한 기업의 역할 증대 및 미래 기업 가치 제고를 위해 중장기적 철강분야 저탄소 전략의 구축이 필요한 상황이다. 기술적 측면에서 국내는 수소 제철 프로세스 구현에 필수적인 저가의 Green 수소를 생산하기 어려운 상황이다. Green 수소 생산을 위한 수전해 기술은 아직 R&D 단계이며, 태양광/풍력 등 자연환경에서 불리한 여건에 있다. 여전히 석유 화학 기반의 부생수소(Gray H2)가 현재 수소 생산의 대부분(88%)를 차지하고 있다. 재생에너지 발전 비율은 ’22년 기준 9.2%이며 ’30년까지 30%를 달성하는 목표로 진행중에 있으며, 이는 유럽의 ’30년 목표 45% 대비 불리한 여건에 있다. 태양광/풍력에 중요한 여건인 일조량과 풍속 등 자연 환경이 불리하여 해외 수소 생산 거점으로부터 수소를 공급하는 것이 현실적이나, 고비용과 장기간이 소요되어 여전히 불리한 여건에 있다. 고로 조업 측면의 기술에서 고로의 안정적 생산 유지 조건 하에서 추가 coal 비 저감에 의한 CO2 저감은 도전적 과제로 분석된다. 현재 저탄소 기술의 탄소 감축량은 10% 정도가 한계로 추가 감축을 위해 획기적인 기술 개발이 필요하다. 현재 고로 함수소가스 취입은 Lab 단계에서 연구완료 되었으며, 정부지원 전제조건 하에서 2030년 내 상용화 기술완성이 가능할 것으로 예상된다. 세계 철강사들은 중국의 저가 공세에 실적이 악화되어 당장 생존에 집중하는 경영 전략을 실시하고 있기에, 수소환원제철소 상용화는 난항을 겪고 있다. 종합적으로 현재 국내 저탄소 기술은 감축 한계에 봉착하였고, 수소 인프라 구축이 미비한 상황과 동시에 세계적인 철강 시황 또한 악화된 상황이다. 정부의 전폭적인 지원 없이 국내외 민간 기업이 탄소 중립 계획을 달성하기는 어려운 상황에 놓여있다.
2.2 제선 공정 최신 연구 동향
고로 내 함수소 가스 취입 및 대체 철원 사용의 성공적인 실증을 위해서는 연원료, 공정, 제어 기술을 통합적으로 발전시키는 전략이 필요하다. 현재 글로벌 철강사들과 대학에서 진행한 연구 동향을 보면, 수소 취입과 대체 철원 장입 조건에서의 조업적 안정성 확보와 생산성 유지가 가장 중요한 과제이며, 이를 위해 소결광, 코크스, 고로운전, 디지털 제어가 유기적으로 연결되어 있다. 고로, 소결, 코크스의 탄소중립 R&D 연구 방향에 대해 아래 Table 3에 정리하였으며, 자세한 내용은 하기에 서술한다.
Key research topics and implications for individual ironmaking process
고로 내 함수소 가스원으로서 천연가스, COG 등이 사용되고 있으며, 이에 포함된 수소의 환원력은 CO 가스 대비 4배 이상 높다는 연구 결과가 보고된 바 있다40). 이에 따라 소결광의 높은 환원율 달성은 용이하나, 저온환원분화 특성은 악화되는 경향을 보인다. 저온환원분화가 악화될 경우 고로 내 조업에 악영향을 미치고 생산성을 저하시키므로 이를 보완하기 위한 연구가 주로 진행되었다. 저온환원분화(RDI)가 발생하는 원인에 대한 기초 연구가 다양하게 진행되었다16-18). 소결광의 조직은 통상적으로 Hematite, Magnetite, Bonding phase 그리고 slag 상으로 구분된다. 함수소 조건에 따라 저온환원분화가 악화되므로, 이를 더욱 상세한 조직으로 구분하여 환원 거동에 대한 연구가 진행되었다. 이를 1차 hematite, 2차 hematite로 구분하며, 추가적으로 주변 CF 조직에 따라 1H-ACF, 2H-CF, M-FCF 등으로 구분하였다19). 이를 수소조건에서 환원시킬 경우 2차 hematite가 분화가 크게 증가하는 결과를 Fig. 7에 보였으며, 이를 보완하기 위해 1차 hematite와 침상 CF의 비율을 증가시키는 것이 유리한 것으로 분석되었다.
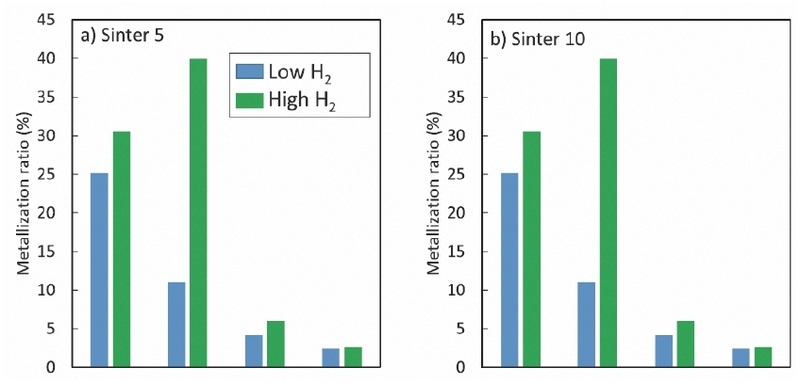
Reduction behavior of various sinter phases under hydrogen-rich condition19)
또한 소결광 제조 시 추가적인 성분을 혼합함으로써 환원분화를 보완하고자 하는 연구도 진행되었다. 소결광 내 주된 성분은 Fe2O3, Fe3O4, CaO, SiO2 그리고 Al2O3로 이루어진다. 해당 성분에 백운석과 같은 MgO원을 첨가함으로써 소결광 조직 내 MgO 함량을 증가시켜 저온환원분화를 억제하고자 하는 연구도 함께 진행되었다. 소결광 내 MgO는 조직 중 magnetite 조직을 안정화시켜 재산화에 의한 2차 hematite 형성을 억제하고 magnetite를 증가시킨다. 이는 소결광의 피환원성을 다소 악화시키는 경향이 있으나, 해당 조직은 저온환원분화를 보완하여 함수소조건에서 분화를 억제하는 역할을 한다. 최근 호주에서는 소결광의 염기도를 향상시킴으로써 소결광의 저온환원분화를 억제하는 것이 가능하다고 설명하였다. 통상적인 소결광의 염기도는 1.8로 조절되나, 염기도를 그 이상 2.0∼2.8로 높일 경우 소결광의 저온환원분화가 억제되는 결과를 보였다. 그 결과로 기존 염기도는 35%의 분화를 보였으나, 염기도를 2.8로 높일 경우 약 10%의 분화를 보였다. 이는 소결광 내 염기도 상승에 따라 SFCA (Silico-Ferrite of Calcium and Aluminium) 함량이 증가하기 때문으로 설명하였다. 해당 조직은 피환원성도 높으면서 환원분화에도 유리한 소결광 내 조직으로 분석되기 때문에 고염기성 소결광이 저온환원분화에 있어 유리함을 설명하였다.
코크스 연구 분야에서는 일본의 함수소 고로 취입 연구를 기점으로, 코크스 층 두께 감소에 따른 코크스 강도 향상 연구가 활발히 진행되었다. 일본에서 코크스 강도 증대를 위해 저급탄의 유기성분을 용해하여 점결제인 HPC (Hyper coal) 제조 기술 개발을 통해 다양한 저급탄 활용 연속 생산까지 수행하였다20-24). 또한, 페로코크스 활용 연구도 함께 시작되어, 철광석 함량 및 성형 온도에 따른 코크스 가스화 온도 저감 및 고로 열보존대 온도 저감 등을 확인하여 제조 기술 최적화 및 생산 스케일업 연구가 현재까지 진행중이다. 2010년에 들어서 함수소 고로 가스 조건에 따른 코크스 가스화 반응 거동에 대한 연구가 시작되면서 수소 가스 취입으로부터 생성된 수증기와의 반응으로 인한 코크스의 열간 품질 저하 특성이 분석되었다. 이산화탄소 대비 수증기에 의한 코크스 가스화는 약 4배 빠르며, 코크스 조직 분화에 더 큰 영향을 주는 것으로 확인되었다. 해당 연구는 기존 및 함수소 조건에 따른 코크스 가스화 거동을 이해하기 위해 수행되고 있다. 핵심 연구 결과는 기존 대비 함수소 조건에서 상대적으로 코크스 중심보다는 표면에서 활발한 가스화 반응이 일어나며, 이는 고CSR (Coke Strength after Reaction) 코크스에서 더 현저한 것으로 확인되었으며 결과를 Fig. 8에 요약하였다. 고CSR 코크스를 활용할 경우 표면 반응 증대로 인한 코크스 중심부 보전을 통해 코크스 강도는 유지되지만 표면의 분코크스 발생으로 인한 코크스층 통기성 감소의 단점이 있다. 2025년 호주에서 실조업 코크스 사이즈와 이전 연구된 작은 코크스와의 수증기 가스화 경향이 비슷한 것을 확인하였다.
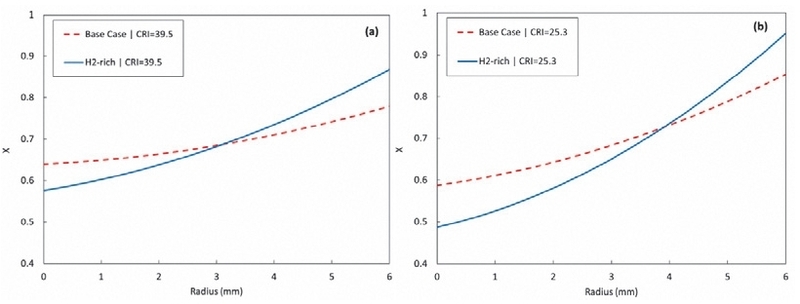
Coke gasification behavior depending on sample position and blast furnace gas composition at 1473K24)
고로 수소 취입에 대한 연구는 철강산업의 탄소중립 목표와 맞물려 지난 20여 년간 단계적으로 발전해왔다. 초기에는 단순히 수소를 환원제로 사용할 수 있는지 여부를 확인하는 기초 실험이었으나, 이후 반응 메커니즘 규명, 공정 적용 가능성 검토, 파일럿 실증에 이어 최근 디지털, 친환경 기술과의 결합으로 확장되고 있다. CO 기반 환원과 비교하여 수소 환원의 장점인 빠른 반응 속도와 CO2 배출이 없다는 점을 확인했지만, 수소 환원 과정에서 생성되는 수증기가 환원 효율을 떨어뜨릴 수 있다는 한계도 발견하였으며 이러한 CO환원과 H2환원간의 비교 및 기초적인 메커니즘 차이를 Fig. 9에 나타냈다. 이후 2010년대 초, 반응 메커니즘 규명과 혼합가스 연구가 본격화되었고, 수소 단독 환원과 CO+H2혼합 환원의 반응경로를 비교하고, 혼합비에 따른 환원 효율과 열효과를 분석하였다25-28). 이 과정에서 전산유체역학(CFD) 시뮬레이션을 활용해 고로 내부의 가스 흐름과 온도 분포를 예측하고, 주입 위치와 속도를 최적화하는 기초 모델을 개발한 실적도 보고되었다. 2010년대 중반부터, 공정 적용 가능성 확대와 원료 최적화가 연구의 중심이 되어 실제 고로 운전에서 수소 취입을 적용하기 위해 온도 분포를 균일하게 유지하고, 생산성과 품질을 보장하는 주입 패턴을 설계하였다. 동시에 수소 기반 환원에 적합한 소결광과 펠렛을 개발하기 위해 강도와 내열성을 높이고, 기공 구조와 광물 조성을 조정하는 연구가 진행되었다. 2020년대 초에 이르러, 파일럿 플랜트 실증과 평가 방법 고도화가 이루어졌고, 일부 철강사와 연구기관은 파일럿 규모의 고로를 이용해 수소취입 운전 안정성과 효율을 검증하였다. 기존 CO 기반 환원성 평가 지표(RDI (Reduction Disintegration Index), RI (Reducitiblity Index))를 보완하여 수소 환원 속도, 수증기 농도 변화에 따른 반응 억제 효과를 분석하는 새로운 시험법이 개발되어 이를 통해 수소 취입이 일정 비율까지는 생산성 저하 없이 가능하다는 결과를 확인하였다. 2020년 중반 이후 현재까지는 탄소 중립 목표와 디지털 최적화 단계로 진입했으며, 재생에너지를 이용한 그린수소 생산과 고로 운전을 연계하는 방안이 검토되어, 수소 공급, 저장, 운송 인프라 구축이 병행되고 있다29-33). 디지털 트윈과 인공지능 기반 제어 기술을 활용해 고로 내부의 가스 흐름과 반응 상태를 실시간으로 모니터링하고, 최적의 수소 주입 패턴을 자동으로 조정하는 연구가 진행 중이다. 또한 바이오매스나 부생가스를 활용한 친환경 원료 제조 기술이 병행되어, 고로 전체의 탄소배출량을 획기적으로 줄이는 통합 운영 모델이 제시되고 연구 개발이 활발히 진행되고 있다.
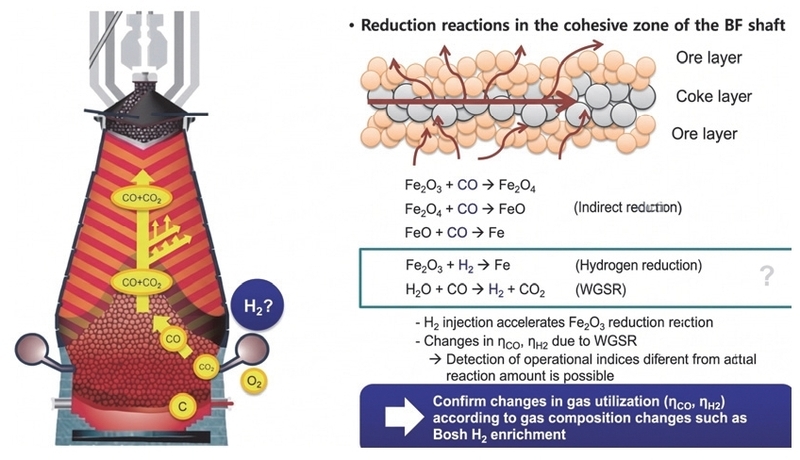
Fundamental mechanisms and process flow of hydrogen injection in a blast furnace
고로 내 대체 철원은 고로의 안정성에 관련된 연구가 주를 이루었다34). 고로는 24시간 연속 가동되는 설비로, 고장이나 운영상의 문제가 발생하면 제철소 모든 공장에서 제품 생산에 영향을 미치게 된다. 특히 고로 내 연원료 장입은 고무 벨트를 통해 이루어지는데, 스크랩과 같은 대체 철원을 사용할 경우 고무 벨트가 손상될 위험이 크다. 벨트의 손상은 고로 가동을 중지해야 하는 심각한 상황을 초래하며, 이는 생산 차질과 경제적 손실로 직결된다. 이러한 문제를 예방하기 위해 스크랩을 사전에 가공하여 장입에 적합한 형태로 만드는 방법, 장입 벨트를 사용하지 않고 다른 장입 방식을 적용하는 방법, 그리고 시뮬레이션을 통해 최적의 장입 위치를 도출하는 기술 등이 제안, 공개되었다. 그러나 이러한 기술들은 아직 상용화 단계에 이르지 않았으며, 실제 현장에서 상시 조업에 안정적으로 적용되고 있는 사례는 없는 상황이다.
Fig. 10은 고로에 스크랩을 장입했을때 예상되는 장입 층상 구조와 조업 변화를 2D 수치해석 모델을 통해 분석한 결과이다. 해당 모델은 고로 내부의 복잡한 유동 및 반응을 정밀하게 모사하기 위해 기체, 고체, 액체 그리고 분말을 포함한 4상(phase) 모델을 적용하였으며, 이를 통해 고로 내에서 발생하는 열물질 전달, 화학 반응, 유동 거동을 보다 정확하게 재현할 수 있도록 하였다. 해석 결과, 스크랩 장입 비율이 증가할수록 생산량이 증가하는 경향을 보였는데, 이는 스크랩이 이미 환원된 철강재이므로 환원 과정이 불필요해 생산 효율이 높아지기 때문이다. 동시에 스크랩 장입 비율이 높아질수록 환원제비는 감소하는 추세를 나타냈다. 그러나 해당 논문에서 지적한 바와 같이, 스크랩 장입 시 고로 내부 온도가 하락하는 현상은 중요한 사항이다. 스크랩은 고온의 고로 내부에서 용융되기 위해 상당한 현열을 필요로 하지만, 대부분이 환원된 철로 구성됨에 따라 환원가스와 반응하는 간접환원이 발생하지 않는다. 이로 인해 노내 온도가 하락하고, 결과적으로 노정 온도가 낮아지는 현상이 나타난다. 따라서 해당 결과는 2D 수치해석 모델을 통해 스크랩 장입이 생산 효율 향상과 환원제비 절감이라는 긍정적 효과를 제공하는 동시에, 고로 내부 온도 저하와 같은 부정적 영향도 수반함을 보여줬다.
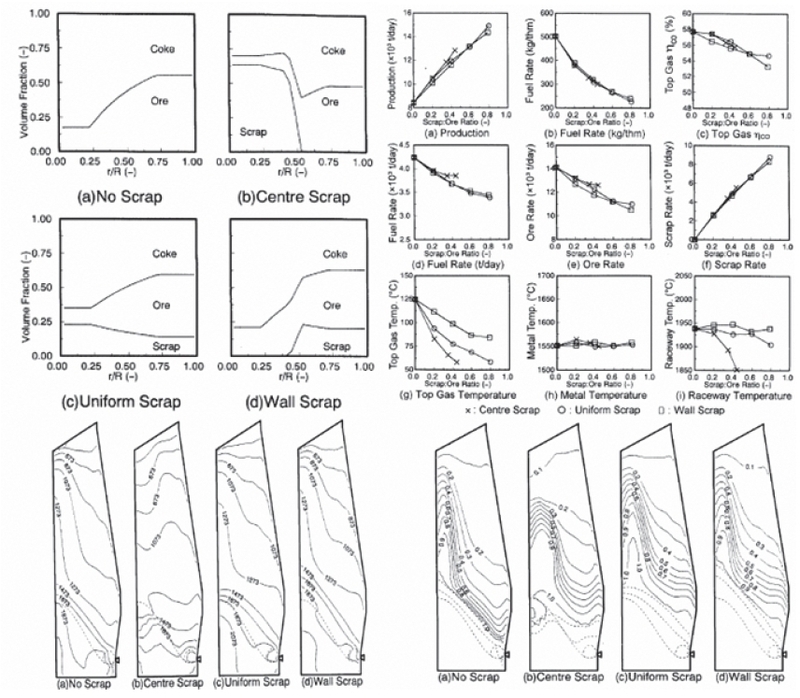
Simulated temperature distribution and operational changes based on scrap charging in a blast furnace34)
고로의 모델링은 컴퓨터 하드웨어와 전산해석 기술이 발달하며 함께 발전하였다. 이에 고로 기술에 비하면 짧은 역사를 가지고 있으며 그 시작은 1950년대이다. 모델링의 기초는 물리현상에 대한 이해 및 응용에 대한 연구가 진행되었다. 이후 1990년대에 이르러 고로의 대형화, 원료의 사전처리, 장입물 입도 관리, 미분탄 투입, 중유 연소, 산소 부화 송풍, 복합 송풍, 고압 조업 등의 부분에 주목하여 진행되었다. 1970년대에 들어서 고로 내부 관찰을 위한 해체 조사가 이뤄졌고 초창기에 행해졌던 연구들에 비해 조금 발전된 형태의 연구가 시작되었다. 고로 운전을 위한 연원료에 대한 연구와 수학적 프로세스 모델 개발을 위한 연구가 시작되었다. 그리고 원료와 코크스 층으로 이뤄져 있는 연화 융착대와 괴상대에서의 통기성 확보, 고로 벽부의 열 부하, 가스 이용률 향상에 대한 연구 또한 시작되었다. 1980년대 2차원 냉간 유동 모델, 코크스 연소에 의한 감소, 미분탄의 동적거동 등 연구를 거쳐 1990년대에는 원료와 석탄의 화학반응을 고려한 모델을 내놓기 시작하였다. 후반에 이르러 3차원 기반의 모델, 복잡화된 다상 유동에 대한 모델, 고로 상부에서 나오는 배출 가스의 재활용 성능에 대한 연구가 이뤄졌다. 2000년대에는 고로 전체에 대한 2차원의 비정상 전과정(comprehensive) 모델의 수학적 접근, 고로 하부에 위치한 노상(hearth)영역에서의 비정상 부식 과정 예측, 모든 상들이 유체와 같이 거동하는 3차원의 다상 반응기, 환경 규제에 대응하기 위한 CO2 감소용 혁신 고로 디자인을 위한 연구 등 다각화된 연구가 이뤄졌다.
고로에 함수소, 수소, 대체 철원등을 취입, 장입하는 경우 종래 조업 대비하여 노열 분포의 변화가 예상되며, 이로 인한 노내 반응량 변화에 따른 물질 이동 분포가 변화할 것으로 예상된다. 하지만 고로 내부는 고온의 환경과 설비의 규모 등으로 인해 실시간 측정이 불가능한 암묵지로 존재한다. 이를 해결하기 위해 고로 가스류 가시화 모델을 개발하여 노내 열, 물질 이동 분포를 정량화 하는 기술들이 개발되었다35-39). 이러한 고로 가스류 가시화 모델들의 개발 목표는 노내 가스류를 정량화하여 환원가스의 노내 농도 분포에 따라 철광석 및 코크스 등 장입물의 노내 위치에 따른 반응 속도를 결정하고, 이 반응 속도를 기반으로 열 물질 이동량을 환산하여 노내 분포를 정량화 해석하는데 있다. 고로 노내 가스류를 정량화하기 위해서는 매우 복잡하고 방대한 양의 수식의 풀이가 필요하고, 이를 해결하기 위해 전산 유체 역학(Computational Fluid Dynamic, CFD) 기법을 활용하고 있으며, 그 대표적인 결과로써 함수소 가스 취입량에 따른 고로 내 온도 분포에 대한 CFD 계산 결과를 Fig. 11에 나타냈다.
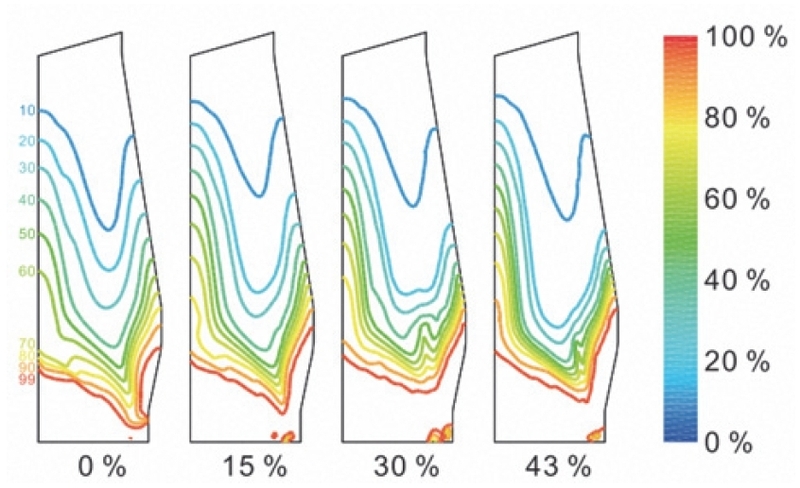
CFD simulation results showing the distribution of reduction degree with varying amounts of hydrogen injection1)
2.3 고로 내 함수소 가스 취입 기술 개발
고로 내 함수소 가스 취입은 기존 고로 공정에서 환원제이자 열원으로 사용되는 코크스 및 석탄을 일부 수소로 대체함으로써 CO2 배출을 저감하는 기술이다2-4,40,41). 이러한 탄소 저감의 기술적 메커니즘은 다음과 같다. 첫번째, 수소에 의한 탄소 대체 효과로, 기존 CO 환원 공정에서 발생하는 CO2 대신 H2O가 배출되어 탄소 배출 저감이 가능한 친환경 공정이며, 두번째로 CO 대비 H2 가스의 확산 및 화학 반응이 빠른 것에 기인한 간접환원 비율 증가와 이를 통한 전체 연료 필요량이 감소하는 효과이다. 수소의 환원 메커니즘과 달리, 고로 풍구 내 수소 취입은 풍구 선단 연소 온도를 저하시킨다. 이를 보상하기 위한 풍구 산소 부화율 증대는 간접환원 영역의 질소를 감소시켜, 결과적으로 고로 상부의 열부족을 초래한다. 이는 고로 상부에 열을 다시 보충해주는 추가적인 연료비를 상승하는 효과를 가져오므로 CO2 배출이 다시 증가하는 악영향을 미친다. 따라서 이를 보완 또는 상쇄하기 위한 기술 개발이 필요한 상황이다.
글로벌 철강사는 고로 내 함수소가스 취입을 통한 CO2 저감 기술에 대한 연구를 진행중에 있으며, 유럽의 경우 COG, NG (Natural Gas) 등을 사용한 테스트를 진행하였다. 스페인 Gijon B고로(2997 m3)에 64 Nm3/t-p의 COG를 취입하였으며, COG 1 kg당 CO2 2∼2.5 kg/t-p의 저감효과를 확인하였다. 또한 A고로(2931 m3)에는 NG를 취입하였으며, 취입량은 40 Nm3/t-p수준으로써 현재 NG 취입은 향후 COG 취입을 위한 브릿지 기술로써 개발되고 있다. 오스트리아 Linz사는 5,6번 고로에 COG를 취입하였으며 그 양은 85∼105 Nm3/t-p를 취입하였다. 일본의 경우 COURSE50을 정부 지원 하에서 진행중에 있으며, 수소의 산화철 환원 흡열 반응에 의한 효율 저하 문제를 확인하였다. 일본의 경우 COURSE50, Super COURSE50, 수소환원제철, CCS, CCU 등 다양한 분야의 연구를 통해 고로 기반 저탄소 공법을 개발 중에 있다. 중국의 경우 2022년 Jinnan steel에서 COG 23.5 kg/t-p 취입 상업 운전을 성공하였으며, 6개월간 평균 63 Nm3/t-p의 함수소 취입에 성공하였다. 팔일철강은 430 m3수소 탄소 순환 고로(3단계)를 성공하였다. 1단계는 산소고로 설비 대대적 전환 및 산소 부화율 35%이며, 2단계는 수소부화 탄소 순환 고로로써 COG 취입을 200 Nm3/t-p 진행하였다. 최근 성공한 3단계는 수소부화 탄소 순환 고로에 산소 부화율을 100% 달성하는 것이며 현재 계획된 4단계는 1000 m3이상 기존 고로에 탄소 배출량 30%를 목표로 하고 있다.
국내에서 진행되는 중대형 고로 내 함수소가스 취입 조업 기술 개발은 2027년까지 취입 실증 테스트를 위한 기술확보와 함수소가스 취입시 조업의 해석과 예상되는 조업 이슈에 대한 해결책을 분석한다. 이후 2028년부터 함수소가스의 고로 내 취입 실증 진행과 최적화가 진행되며 이 때 목표 수소 취입량은 65 Nm3/t-p이상이며, 이를 통한 환원제 저감 목표는 27 kg/t-p이다.
고로의 각 조업 설비와 기술별 해결해야 하는 과제가 예상되며, 이에 대한 해결 방안이 현재 정립되어 가고 있으며, 수소 취입에 따른 고로 내 노황 변화와 조업 변화에 대해 Fig. 12에 서술하였다. 취입하는 함수소 가스 유량의 변동은 고로 내부에 가장 직접적인 영향을 미치게 된다. 유량 제어 장치의 정밀도, 공급 압력, 온도 변화 등에 따라 실제 투입되는 수소 함량이 달라질 수 있으며, 유량이 과다하면 고로 하부의 온도가 떨어져 환원 반응 속도가 변하고, 부족하면 환원 효율과 CO2 저감 효과가 감소한다. 또한 함수소 가스의 조성 변화도 중요한 요인이다. 공급되는 가스의 함수소 함량이 일정하지 않으면 환원 효율이 변동하고, 고로 내부의 열균형이 흔들리게 된다. 다음으로 함수소 가스 취입 온도는 환원 반응 속도에 직접적인 영향을 미친다. 함수소는 고온에서 환원 반응이 빠르지만, 온도가 낮으면 반응속도가 저하되어 생산성이 떨어질 수 있다. 또한 수소는 확산성이 높아 고로 내부 가스 흐름 패턴을 변화시킬 수 있으며, 이로 인해 특정 영역에서 환원 반응이 불균형하게 진행될 가능성이 있다.
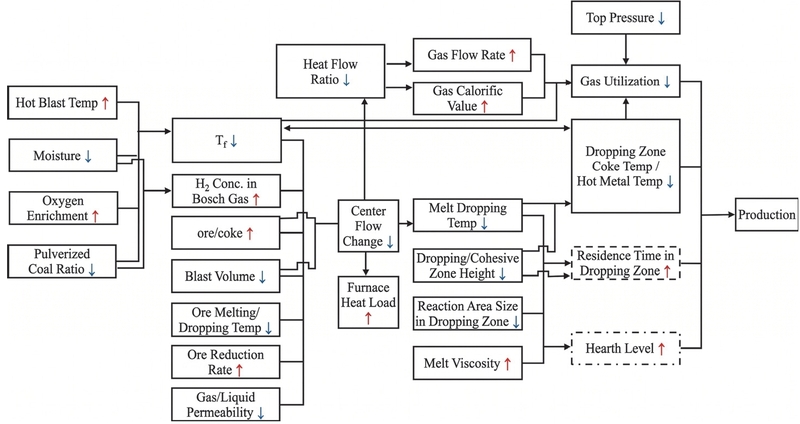
Expected operational changes and internal phenomena induced by hydrogen gas injection
함수소 가스 고로 취입의 안정적인 효과 검증을 위해서는 고로 상부인 노구 및 괴상대, 고로 중부인 융착대, 고로 하부인 연소대 부분에서 다음과 같은 요소 기술 개발이 필요하다. 고로 상부인 노구 및 괴상대에서는 노정 가스 중 수소 농도 상승 문제, CO 가스 이용률 저하에 따른 효율 문제, 수소 환원 반응이 흡열반응임으로 인한 노열 부족과 이에 따른 노정온도 저하의 문제가 발생한다. 이를 해결하기 위해 노정가스 수소 농도 정밀 계측 기술, 가스류 분포를 제어하기 위한 장입 분포 제어 기술, 열량 부족에 따른 송풍 설계, 노열 관리 기술들이 요구된다. 융착대에서 필요한 기술로는 괴상대의 간접환원율 증가로 인해 연화 개시 온도가 상승하며, 이로 인한 융착대 부근의 가스 통기 불량이 있다. 또한 융착대 두께 감소로 인한 중심류 악화 발생의 문제가 있다. 이를 위해 연화 개시 온도 제어를 기반한 함수소 가스 융착대 영향 규명 및 가스류 편류를 제어하기 위한 장입 분포 제어로 융착대 안정화가 필요하다. 연소대 영역에서는 Carbon 대비 수소 가스의 driving force 저하에 따른 연소대 심도 축소, 연소대 온도 하락으로 인한 추가 산소 부하에 의한 가스 볼륨 상승으로 풍구 선단에 압력이 상승하는 문제, 용선 온도 저하에 따른 슬래그의 산소 포텐셜 증가에 의한 용선 중 [Si] 농도 감소(슬래그 내 [Si] 증가) 영향으로 환원제비 증가 문제가 발생될 것으로 예상된다. 이를 위해 풍구 취입 lance 최적 설계, 풍구 디자인, 연소대 모사 모델, 적정 산소 부화율 관리 기술을 비롯한 [Si] 예측 및 노열 제어 관리 기술이 필요하다. 상기 서술한 조업 변화들을 고려하여 기존 CO기반 고로와 H2 취입 고로의 차이점을 간략히 요약하여 Fig. 13에 서술하였다.
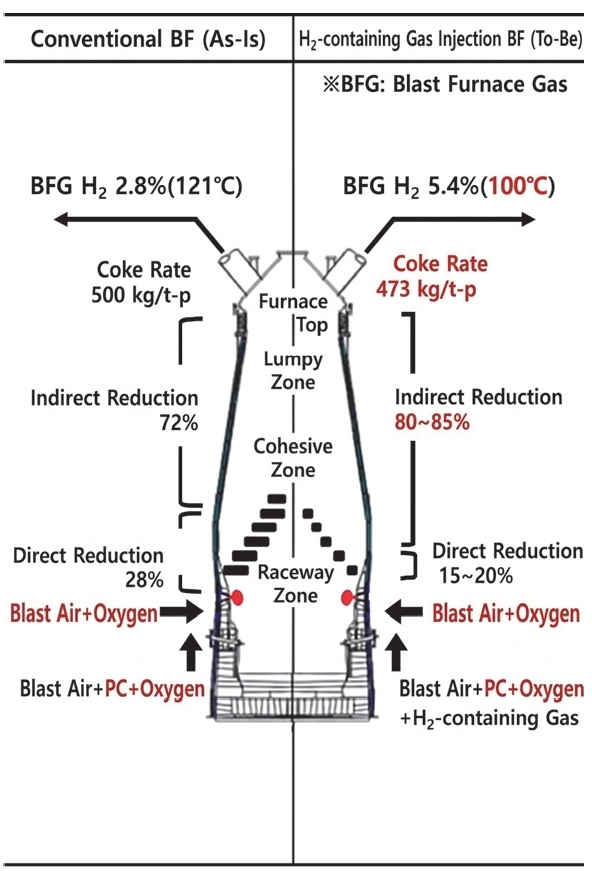
Schematic comparison of internal reactions between a traditional blast furnace and a hydrogen-injected blast furnace
수소는 기존 고로 환원제인 CO 가스 대비 환원속도가 4배 빠르기 때문에 연원료의 영향을 최소화하기 위해서는 연원료에 대한 기술 개발 또한 필요하다. 수소에 의한 연원료 저온 분화 상승, 수소 취입에 따른 WGR (water-gas shift reaction)반응에 의한 H2O 함량 증가와 Coke 품질 변화가 예상되어 함수소 취입에 맞는 연원료 요구 품질 재설계가 필요하며, 수소 취입량에 따른 소결광 피환원성, 코크스 장입 size 변화에 따른 기술 개발이 요구된다.
소결광의 경우 수소 환원에 의한 저온 환원 분화 악화(RDI)가 예상되며, RDI 영향인자로는 광물 조직, Matrix 강도, 입도 및 성분, 환원 온도 및 시간, 환원 가스 조성 등이며, 여러 인자들이 복합적으로 소결광 RDI에 영향을 미친다. 이러한 인자들의 상관관계와 영향을 Fig. 14에 설명하였다. 소결광 RDI 개선 방안으로는 Ca-Ferrite 증대 및 2차 hematite 감소, FeO 및 MgO 함량 증가, 층내 통기성 향상(철광석 입도 조대화, 저층후, 장입밀도 저하), 균일 소성, CaCl2 코팅 등이 있다. 아래 그림에 소결광 RDI에 미치는 영향 인자를 요약하였다.
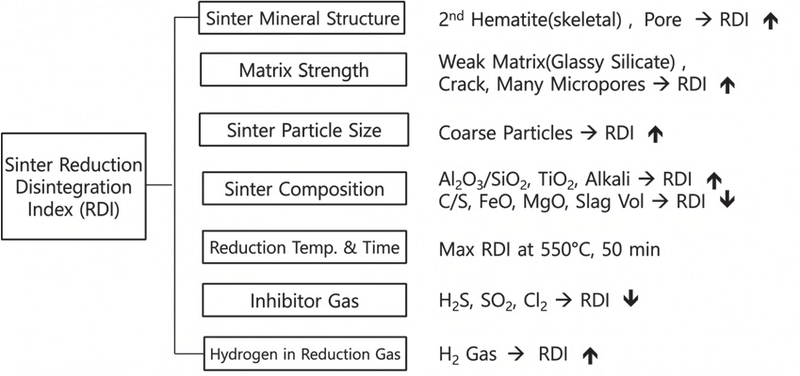
Key factors affecting the Reduction Degradation Index (RDI) of sinter
코크스의 열간 강도는 고온의 로내 환경에서 반응 후 강도를 나타내는 지표로서, 함수소 조업 조건을 위한 중요 지표로 활용된다. 열간강도 영향인자로는 기공구조, 광물조직, 회분 및 알칼리 성분, 크랙 형성, 그리고 배합, 원료탄 입도 및 코크스 건류 조건 등이며 여러가지 인자가 복합적으로 영향을 미치며 이리헌 인자별 영향과 상관관계를 Fig. 15에 요약하였다. 원료탄 배합 제어 활용 탄화도 및 유동도 증대를 통한 점결성 보강을 통해 강도 상승이 가능하며, 원료탄 입도(-3 mm 비율) 조정을 통한 강도 제어 또한 가능할 것으로 예상된다. 이전 연구를 통해 배합에서는 탄화도, 유동도 증대를 통한 점결성 보강, 그리고 원료탄 입도는 적정 –3 mm 비율을 통해서 장입 밀도 증대를 통한 강도 증가 방안이 제시되었다. 코크스 반응성(CRI)의 영향 인자로는 열간강도와 비슷하게 미세기공 구조, 기공 분포, 회분 및 알칼리 성분 등이며, 여러 인자들이 복합적으로 CRI에 영향을 미친다. CRI는 CSR과 반비례하는 경향을 가지므로, CRI를 감소시키는 인자 변화는 통상적으로 CSR을 증가시킨다. 과도하게 증대된 CRI는 코크스 구조 분화 및 강도 저하로 인한 함수소 조건 고로 조업에 악영향을 미친다.
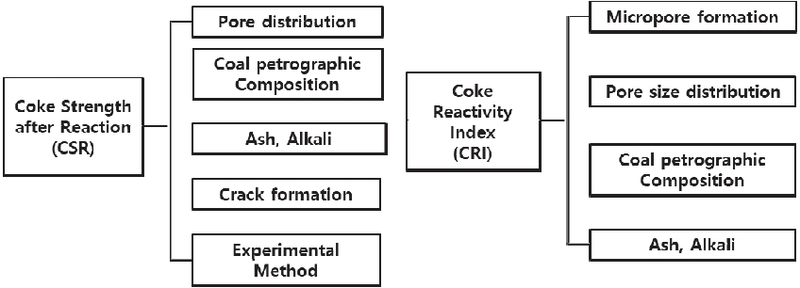
Key factors affecting the Coke Strength after Reaction (CSR) and Coke Reactivity Index (CRI)
2.4 고로 내 대체 철원 사용률 5% 이상 장입 기술 개발
고로 내 사용되는 철원의 경우, 환경사회지배구조(ESG) 방침에 따라 단순히 Scope 1(직접 배출)과 Scope 2(간접 배출) 뿐만 아니라 Scope 3에 해당하는 ‘공급망 전 과정에서 발생하는 온실가스 배출량’까지 포함하여 보고하도록 EU와 북미에서 요구 및 의무화를 진행하고 있다. 기존 고로에서 사용되는 펠렛, 소결광, 정립광과 같은 원료들은 채굴, 분쇄, 소결, 환원 등 여러 공정을 거치면서 각 단계에서 CO2가 배출된다. 따라서 이들 원료의 Scope 3 배출량을 산정하려면 각 공정별 배출량을 합산해야 하며, 그 결과 스크랩보다 훨씬 높은 배출계수를 가지게 된다. 반면 스크랩은 이미 과거에 생산된 철강제품을 재활용하는 것이므로, 과거 생산 과정에서 발생한 CO2는 이미 해당 시점의 Scope에 할당되어 있다. 따라서 스크랩을 재활용하는 과정에서는 주로 수집, 운송, 가공 단계에서만 온실가스가 발생하며 이 때문에 스크랩의 Scope 3 배출계수는 매우 낮게 계산된다.
Fig. 16에서 나타나는 것은 고로 원료별 Scope 3 기준 배출계수를 비교한 것이다. 해당 기준 배출 계수는 2024년 ‘K-ESG 가이드라인’을 기초로 하여 포스코 ESG 보고서를 기준으로 계산되었다. 통상 Scope 1 기준에서 탄소 저감형 원료로 고려되는 펠렛과 HBI의 경우에도 Scope 3 기준으로 강화될 경우 높은 CO2 배출량으로 계산된다. 반면 스크랩은 철강 생산 과정에서 발생한 부산물이나 사용 후 회수된 철강 제품을 재활용하는 원료이기 때문에 온실가스 배출 측면에서 매우 유리한 특성을 가지고 있다. 국제적으로 통용되는 Scope 3 배출계수 기준으로 보면 스크랩의 배출계수는 약 0.02∼0.1 t-CO2/t 수준으로 매우 낮으며, 이는 펠렛, 소결광, 정립광, HBI 등과 비교했을 때 뚜렷한 차이를 보인다.
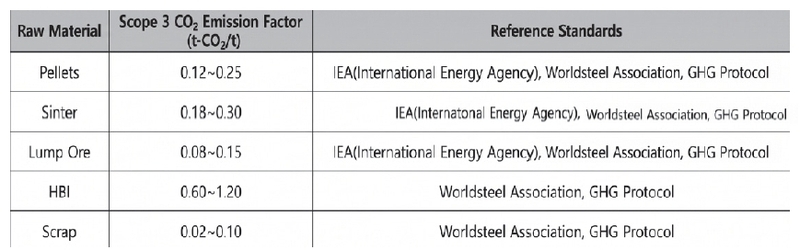
Comparison of Scope 3 for each iron sources using blast furnace
고로 내 대체 철원 기술의 경우, 일본은 HBI 장입 기술을 대표 고로 사용 기업 세 곳을 포함한 산학연 참여를 통해 개발 중에 있으며, 수소 사전 예열로 효과를 극대화하고 있다. 그 중 KOBE steel은 고로에 자체 보유한 MIDREX 기반 HBI를 30% 사용하는 실증 테스트를 진행하였다. 유럽의 경우, DRI (Direct Reduced Iron) 설비로 전환을 추진 중이며, 고로 내 대체 철원을 고로 내 활용 이력은 상대적으로 적다. 유럽은 DR에 사용되는 펠렛을 직접 생산할 수 있기 때문에 수급이 용이하나, DRI 생산 시 고로 대비 전력이 10배 필요하므로 친환경 전력에 대한 전환 및 공급이 필수적이다. 유럽 내 Thyssenkrupp사는 고로 장입용으로 고로 전용 스크랩을 도입할 계획을 밝혔다. TSR Recycling사 스크랩 선별/가공 이후 고로용으로 납품을 진행할 예정이다. ArcelorMittal의 경우, 고로에 소내에서 발생하는 부산물 중 지금류를 연간 13,000톤가량으로 소량 사용 중에 있다. 중국은 고로 내 스크랩 장입 기술에 집중하고 있다. 고로 생산량 증대를 위한 스크랩 장입 테스트를 진행 중이다. 이는 정부의 대형 고로 생산량 제한 정책에도 불구하고, 스크랩 사용 시 대형 고로의 사용을 허용하는 규제 완화에 따른 것으로 분석된다. 이에 따라 보무 팔일강철, 보산강철, 리헝강철, 류강고분 등 다양한 철강사에서 스크랩을 활용한 테스트를 진행중에 있다. 이러한 철강사에서 스크랩을 고로 내 사용시 설비 문제가 발생하여 가공이 필수적임을 설명하였다. 장입 벨트 및 슈트 손상이 발생하며, 높은 불순물로 인한 누유 및 조업적 문제가 다양하게 발생하고 있다. 따라서 보무 팔일강철에서는 스크랩 대신 절단 철근을 사용하며 150 kg/t-p 비율로 사용 중에 있으며, 보무 보산강철에서는 스크랩 분말을 원통형으로 가공하여 200 kg/t-p 비율로 테스트를 진행하였다. 리헝강철은 스크랩 분말을 ball 형태로 가공하여 140 kg/t-p 비율로 테스트를 진행하였으며, 불순물이 높은 스크랩에 대한 선별과, 선별된 스크랩의 형태를 가공하는 추가적인 공정이 필요함을 알 수 있다. 미국의 경우 자국내 스크랩 발생량이 많아 전기로 비중이 높으며 많은 투자가 진행되고 있다. 조강 생산량 중 전기로 비율이 70%에 달하며 이에 따라 고로를 활용한 대체 철원 활용 이력은 적은 편이다.
앞서 설명한 바와 같이, 고로는 소결광과 코크스를 기반으로 쇳물을 제조하는 공법이다. 코크스를 수소로 대체하여 CO2 발생량을 저감하는 기술이 있으며, 추가적으로 산화철을 철원으로 사용하는 소결광을 환원 과정을 이미 거친 metallic Fe가 높은 철원으로 대체함으로써 제거에 필요한 산소를 줄여, CO2 발생량을 저감하는 기술이 있다. 이에 따라 용선을 제조하는데 요구되는 환원제의 양이 감소하며, 대체 철원 내 낮은 맥석 함량으로 인해 슬래그 발생량이 저감된다. 또한 환원에 필요한 가스량 감소로 인해 송풍원단위 감소가 예상되며, 이를 통한 고로 생산성 증대 효과 또한 기대할 수 있다42-44). 대체 철원의 대표적인 예시로는 Scrap, HBI, DRI, LRI (Low Reduced Iron)이 있다. Scrap, HBI, DRI는 환원율이 매우 높은 철원으로서 metallic Fe의 함량이 90% 이상을 보이며, LRI의 경우 metallic Fe 함량이 60% 이하를 보인다. 각 대체 철원의 대표적 시료를 Fig. 17에 보인다.
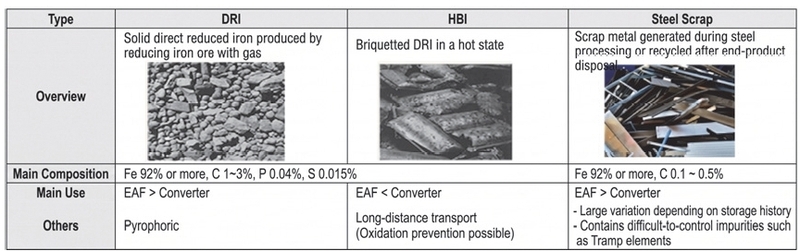
Representative image of alternative iron source: DRI, HBI and scrap
이러한 대체 철원을 고로 내 장입할 시 생산성 증대와 코크스 사용비 저감을 예측한 결과를 Fig. 18에 나타내었다.
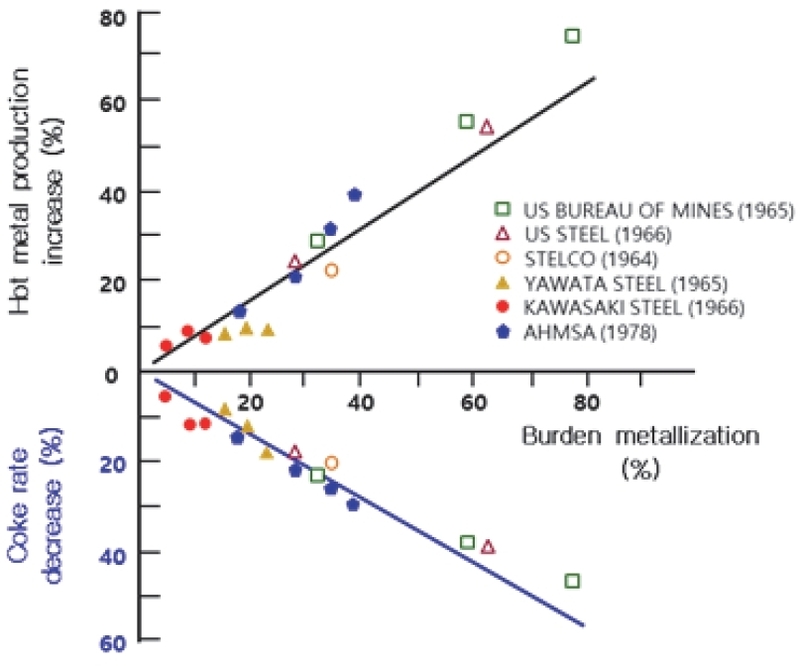
Effect of burden metallization degree on pig iron production and coke rate (International Iron Metallics Association)
고로 내 대체 철원 사용시, 노내 환원 반응의 변화가 생기며 이에 따른 열량 변화가 발생한다. 이에 대한 열밸런스 계산을 통하여 노열 제어에 활용이 가능하다. 고로 내에서 진행되는 반응에 대하여 Table 4에 요약하였다.
Reduction reactions between iron oxides and carbon monoxide/hydrogen in blast furnace
고로 내에서 철원은 간접 및 직접 환원을 거치며, 간접 환원은 노 상부에서 진행되며 직접 환원은 노하부에서 진행된다. 간접 환원 반응은 발열량이 높지만 직접 환원 반응은 흡열량이 많기 때문에 열풍과 같은 열량 공급이 필요하게 된다. 따라서 대체 철원 장입시 고로 열밸런스에서 중요한 환원 과정이 일부 생략되므로 노열 밸런스 변화에 대한 선행 연구가 요구된다.
기존 사용중인 고로 내 대체 철원을 장입하기 위한 기술과 이를 상용화하기 위해 해결해야 할 과제는 크게 4가지로 분류된다. 첫번째는 대체 철원에 대한 데이터 축적치의 부족이다. 현재 펠렛을 포함한 일부 대체 철원류를 제외하면 대체 철원에 대한 시장여건, 용융특성, 성분, 원가, 기대 효과 등 여러 데이터에 대한 축적이 부족한 상황이다. 두번째는 단순화된 해석 모델 조건이다. 현재 스크랩 등의 대체 철원을 장입하는 조건을 기존 해석 모델에 입력할 경우, 조건을 매우 단순화하며 가정값이 많아 실증 조업과 비교가 어려운 부분이다. 그 예로 장입층상의 구현이 어려우며, 연소대, 출선구, 풍구 등이 간소화되어 있어 실제 조업과의 비교가 어렵다. 따라서 대체 철원 사용에 따른 고로 내부 시뮬레이션의 기술 개발이 필요하다. 세번째는 장입 설계 기술 부족이다. 대체 철원 중 하나인 HBI는 고로 내 사용시 분화가 발생하며, 스크랩을 미선별하여 고로 내 투입시 슈트 부착 및 막힘등의 조업 상 어려움 발생이 예상된다. 이에 대해 장입 호퍼 및 슈트 같은 부분까지 공정 설계가 필요하나, 현재 세부적인 사항에 대한 검토가 부족하다. 따라서 이에 대해 고로 내 대체 철원 활용을 위한 고로 장입 설계 기술 개발이 필요하다. 마지막으로 고로 내 스크랩 사용에 대한 리스크 해결이다. 슈레디드(shredded) 스크랩은 기존 용도가 제강 납품용으로 파쇄되어 공급되므로 끝 부분이 날카롭게 제조된다. 이를 그대로 고로 내 사용시 고무 벨트가 찢어질 가능성이 높으며, 이로 인해 고로 조업이 중단되는 등 차질이 발생할 것으로 보인다. 이러한 스크랩의 형상, 스크랩 내 불순물 함량 등 관리가 어려워 설비 파손 또는 이를 사용하기 위한 재가공 공정 추가 및 비용 증가가 예상된다. 이를 해결하기 위해 고로 사용을 위한 가공 스크랩 제조 기술에 대한 확보가 필요하다. 이를 달성하기 위해 2027년까지 1단계에서 대체 철원을 고로 내 사용 실증을 위한 기반 기술 개발과, 고로 내 대체 철원 장입에 따른 현상 해석 및 해결 방안을 모색할 예정이다. 구체적으로 중형 고로의 대체 철원 실증을 통한 상용화 기술을 확보하고, 대형 고로 내 대체 철원 응용 기술을 확보할 것이다. 또한 고로용 가공 스크랩 제조 공정 최적화 및 상용화를 진행하며, 고로 대체 철원 사용에 따른 조업 시뮬레이션을 고도화를 진행 중에 있다. 이후 2단계에 해당하는 2030년까지 중형 고로의 대체 철원 실증을 실시하고 최적화를 진행한다. 또한 대형 고로의 대체 철원 응용 기술을 확보하며 이를 통해 대체 철원 사용률 5% 및 환원제 저감량 20 kg/t-p를 목표로 달성할 예정이다. 이를 달성하기 위해 고로 대체 철원 사용을 위한 조업 기술 확보, 환원 용융 특성 연구를 진행하며, 고로 내 사용이 가능한 고품질 가공 스크랩 제조 기술을 확보하고자 한다.
대체 철원 5% 장입시, 고로의 각 부분별 조업상의 변화와 이를 해결해야 하는 내용을 Fig. 19에 나타냈다.
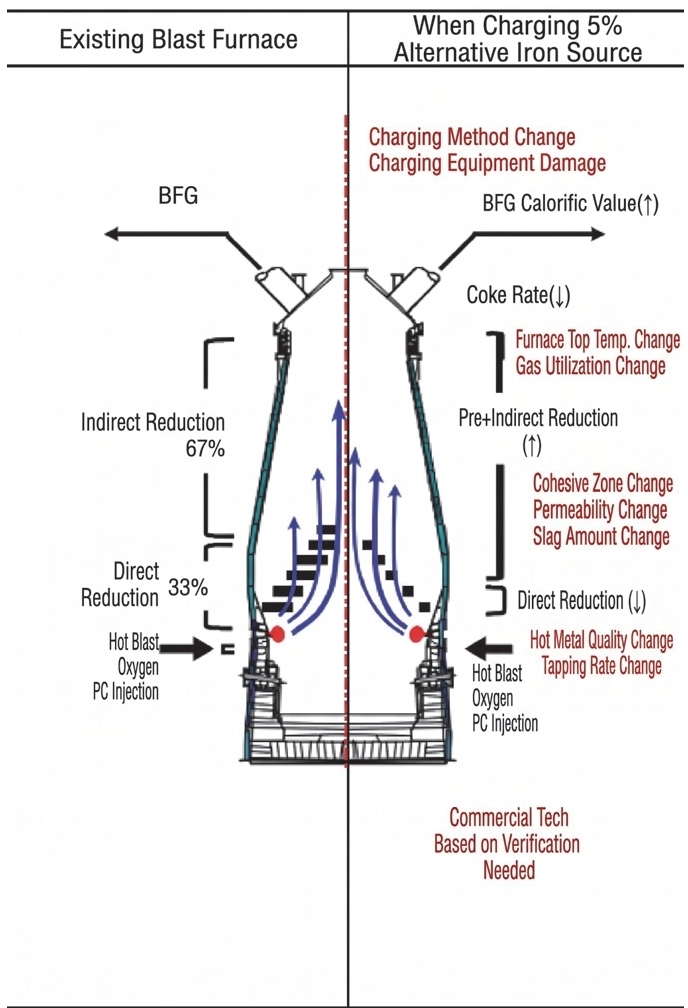
Schematic comparison of operational characteristics between a traditional blast furnace and an alternative iron source-charged blast furnace
고로 내 대체 철원 사용시, 고로 내 원료를 장입하고 불출하는 원료 호퍼의 저장 위치와 불출 순서의 변화가 필요하며 이를 위해 장입모드의 변화와 장입 벨트와 같은 설비들의 파손에 대한 해결이 필요하다. 이에 대한 방안으로 고로 대체 철원 선별을 통한 최적의 사용 기준을 도출하여 이에 맞는 대체 철원 분류 기술을 확보할 계획이며, 가공 스크랩을 제조하는 기술 또한 연구를 진행한다. 고로 상부에서는 대체 철원 장입에 따라 코크스비가 감소하며, 이는 노정 온도 변화, 통기성 변화, 가스 이용률 변화 그리고 장입물 강하 속도에 대한 변화를 야기한다. 이를 해결하기 위해 고로 내 대체 철원 활용을 위한 장입 설계 기술이 필요하며 입자해석을 통한 장입 층상 설계와 대체 철원 별 환원 특성을 연구한다. 고로 중하부의 융착대와 노저부에서는 가스류 변화, 슬래그 적하 및 성분변화와 융착대 두께 및 형상 변화가 예상된다. 또한 대체 철원의 품질이 달라짐에 따라 용선 품질의 변화가 야기되며 출선비 변화가 진행된다. 이는 대체 철원 사용에 따른 고로 내부 시뮬레이션 기술을 향상하고 최적화하여 해결하고자 한다. 구체적으로 대체 철원 사용시 전산 해석 모델을 개발하고, 대체 철원에 따른 용융 특성을 분석한다. 또한 고로 중하부에서 대체 철원의 유무와 불순물 품질에 따른 열역학 시뮬레이션과 용선 품질 예측을 진행하고자 한다.
대체 철원 기술을 안정적으로 상용화하여 해외 철강사와의 탄소 배출 격차를 해소하고 국가 온실가스 감축 목표에 기여하고자 한다. 또한 해외 철강사들이 겪었던 고로 내 대체 철원 장입의 기술적 난제를 해결함으로써 고로 기반 저탄소 기술을 선도하고 글로벌 과학 기술 리더십을 확보하고자 한다. 경제적으로 고로 내 연원료를 전량 수입하는 자국 특성에 맞게 고로 기반 저탄소 기술 개발로 경제적 영향을 최소화하고 자국 철강 제품 환경 경쟁력을 강화할 것으로 예상된다.
2.5 기술개발에 따른 탄소 저감 및 기대 효과
앞서 설명한 바와 같이, 고로 기반 저탄소 연원료 대체 기술로써 수소 가스 취입 기술과 대체철원 장입 기술이 개발되고 있다. 함수소 가스 취입을 통한 CO2 저감 효과의 경우, 목표로 하는 65 Nm3/t-p를 천연가스(Natural gas)로 취입할 경우 달성 시 환원제비 저감은 27 kg/t-p로 계산된다. 이는 기존 고로 대비 함수소 취입 조건에서 수소 함량이 약 3% 증가함에 기인하여 보쉬 가스 볼륨이 증가하고, 간접환원율이 증가함에 따라 생산성이 증대되는 효과를 기반으로 계산되었다. Bosh 가스 볼륨 은 기존 5,315 Nm3/t-p에서 5,952 Nm3/t-p로 증가한다. 또한 O/C(철광석/코크스 비)는 4.6에서 4.65로 증가한다. 이로 인해 생산량은 4,846톤/일 에서 5,187톤/일로 증가한다. 이를 모두 고려할 시 기존 환원제비는 500 kg/t-p인 반면 함수소 가스 취입 조건에서 환원제비는 473 kg/t-p로 감소할 것으로 계산된다.
또한 대체철원 5% 장입할 경우 환원제비 저감은 20 kg/t-p로 계산된다. 두 기술 개발을 모두 적용할시 온실가스 배출량은 기존 고로 대비 5% 이상 저감이 가능할 것으로 기대된다. 20 kg/t-p의 저감량은 RIST diagram을 기반으로 계산되었다. 스크랩 장입량 증대에 따라 원료 내 금속화율은 증가하며, 이에 따라 용선 1몰당 필요한 CO 몰수는 감소하여 환원제비가 저감된다. 대체철원 5% 장입시 약 20 kg/t-p의 환원제비가 저감 가능한 것으로 계산되었으며 Fig. 20에 원료 중 스크랩 비율에 따른 이론 환원제비 변화를 나타냈다.
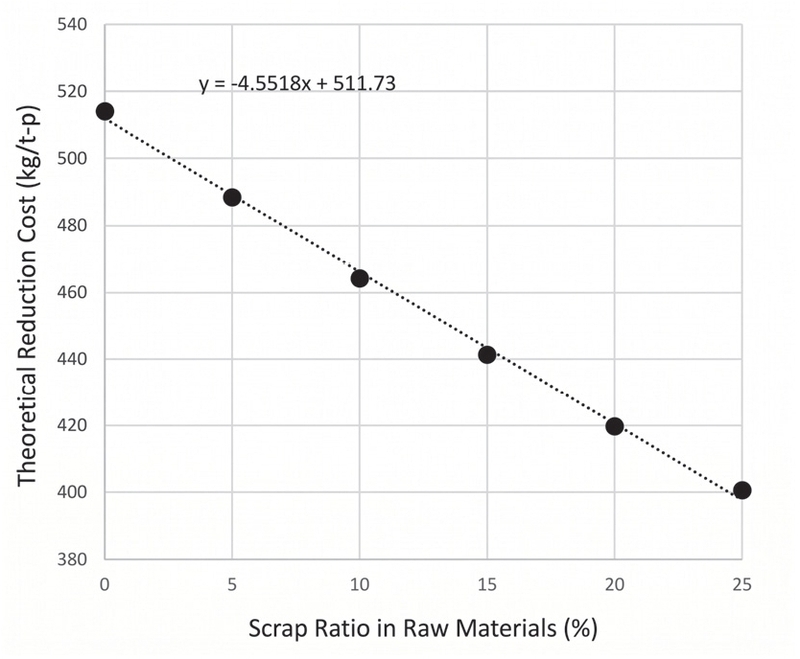
Effect of scrap ratio on reducing agent rate
구체적으로 각 함수소 가스 취입 기술과 대체철원 장입 기술은 적용성 및 경제적 타당성이 확보될 시 개별적으로 적용이 가능하며, 2030년 이후 저탄소 강재 수요처 발생에 대응하여 고로 개수 시기에 맞춰 순차적으로 사업화를 추진하고자 한다. 2,500 Nm3 고로에 적용 시 CO2 감축량 기대효과는 연간 14 만톤이며, 국내 전고로 적용 시 CO2 감축 기대효과는 연간 294만톤으로 계산된다. 이에 대한 정리를 Table 5에 나타냈다.
Summary of CO2 reduction effect by using alternative raw materials and fuels
3. 결 론
본 연구에서는 고로 기반 저탄소 제철을 위한 함수소 가스 취입 및 대체 철원 장입 기술을 대상으로 국내외 기술개발 동향, 고로 내 반응 및 조업 변화, 원료·설비 적용 과제와 상용화 전략을 종합적으로 고찰하였다. 또한 수소 취입과 대체 철원 장입에 따른 열수지, 가스 및 물질 이동, 원료 품질, 설비 건전성의 변화를 검토하고, 2025년부터 2030년까지의 단계별 기술개발 방향을 제시하였다.
수소는 CO에 비해 환원 반응 속도가 빠르고 환원 과정에서 CO₂ 대신 수증기를 생성하므로 고로의 탄소계 환원제를 대체할 수 있는 유효한 수단이다. 스크랩, HBI 및 DRI와 같은 대체 철원은 높은 metallic Fe 함량으로 인해 산화철 환원에 필요한 환원제와 열량을 줄이고, 슬래그 발생량 및 송풍량 저감과 생산성 향상에 기여할 수 있다. 다만 이러한 효과는 수소 취입량, 대체 철원의 금속화율과 품질, 장입 위치 및 고로 운전 조건에 따라 달라지므로 원료·연료 대체량과 고로 조업 변화를 연계한 평가가 필요하다.
수소 취입에서는 수소 환원에 따른 흡열량 증가와 풍구 선단 온도 저하가 고로 열수지의 주요 변동 요인으로 작용한다. 산소 부화 및 송풍 조건 조정으로 열 부족을 보완할 수 있으나, 고로 상부의 노열 부족, 노정 온도와 가스 이용률 저하, 용선 온도 변화가 발생할 수 있다. 또한 수소 및 수증기 증가에 따른 코크스 가스화와 열간 품질 저하, 소결광의 저온환원분화 증가, 융착대 통기성 저하 및 노내 가스류 편류가 예상되므로, 안정적인 적용을 위해서는 수소 공급량 제어와 함께 소결광·코크스 품질 설계, 장입 분포 제어, 산소 부화율 및 노열 관리 기술이 통합되어야 한다.
대체 철원 장입에서는 원료의 형상, 입도 및 불순물 관리가 핵심 과제이다. 스크랩은 장입 벨트와 슈트의 손상 또는 막힘을 유발할 수 있으며, Cu와 Zn 등의 불순물은 용선 및 제품 품질과 조업 안정성에 영향을 미칠 수 있다. HBI와 DRI는 취급 및 장입 과정에서 분화가 발생할 수 있고, 대체 철원의 장입은 노내 온도 분포, 가스 흐름, 융착대 형상, 슬래그 적하 및 용선 성분의 변화를 초래할 수 있다. 따라서 고로용 가공 스크랩의 제조 및 품질 기준, 대체 철원별 불순물 관리, 장입 설비 설계와 함께 원료의 환원·용융 특성을 반영한 고로 해석 기술의 확보가 요구된다.
함수소 가스 및 대체 철원에 의한 CO₂ 감축 효과는 고로 내부의 직접 배출량뿐 아니라 원료와 연료의 생산·가공·수송 과정까지 포함하는 시스템 경계에 따라 달라진다. 수소의 생산 방식과 전력원, 압축·저장·운송 과정, HBI·펠렛의 제조 과정, 스크랩의 회수·선별·가공 및 운송 과정에서 발생하는 배출량을 함께 고려해야 하며, Scope 1·2·3 배출량과 전과정평가(LCA)를 연계하여 순감축 효과를 산정할 필요가 있다. 따라서 수소 취입량 65 Nm3/t-p, 대체 철원 장입률 5%, 환원제비 저감량 및 CO₂ 감축량은 적용 원료와 운전 조건, 평가 시스템 경계를 명확히 설정한 상태에서 해석되어야 한다.
2025∼2030년 국책과제 로드맵은 기존 고로의 생산성, 조업 안정성 및 제품 품질을 유지하면서 저탄소 연원료를 단계적으로 적용하기 위한 설계·해석·실증·상용화 기반을 확보하는 데 목적이 있다. 초기 단계에서는 수소 취입과 대체 철원 장입에 따른 열수지 및 가스·물질 이동의 변화, 소결광 RDI와 코크스 열간 품질, 융착대 거동, 용선 품질 및 장입 설비 건전성을 우선 검증해야 한다. 이후 CFD 및 디지털 모델과 실제 운전 데이터의 정합성을 확보하고, 대형 고로의 장기 실증을 통해 CO₂ 감축량, 조업 안정성, 설비 신뢰성 및 경제성을 종합적으로 평가하는 순차적 접근이 필요하다.
본 연구에서 제시한 수소 취입 65 Nm3/t-p와 대체 철원 5% 장입은 고로 기반 저탄소 조업의 단계적 적용을 위한 기술개발 목표로서 의미가 있다. 두 기술을 안정적으로 통합 적용하기 위해서는 수소 공급 인프라, 고품질 대체 철원 확보, 원료·설비·제어 기술의 연계가 필수적이며, 향후 대형 고로 실증을 통해 축적되는 운전 데이터는 국내 고로 기반 저탄소 제철 기술의 상용화와 탄소중립 전환을 위한 핵심 기반이 될 것으로 판단된다.
Acknowledgments
본 연구는 산업통상부(MOTIR)의 재원으로 한국산업기술기획평가원(KEIT)의 지원을 받아 수행한 연구 과제입니다(No. 2410016368).
References
-
H. Nogami, Y. Kashiwaya, and D. Yamada, “Simulation of blast furnace operation with intensive hydrogen injection”, ISIJ International, Vol. 52, No. 8, 2012, pp. 1523-1527.
[https://doi.org/10.2355/isijinternational.52.1523]

-
S. H. Yi, W. J. Lee, Y. S. Lee, and W. H. Kim, “Hydrogen-based reduction ironmaking process and conversion technology”, Korean Journal of Metals and Materials, Vol. 59, No. 1, 2021, pp. 41-53.
[https://doi.org/10.3365/KJMM.2021.59.1.41]
-
S. Ye, Z. Xie, Y. Wang, W. Wu, R. Wang, Y. Zhang, and X. Lu, “New insights into the influence of hydrogen on important parameters of blast furnace”, Journal of Cleaner Production, Vol. 425, 2023, pp. 139042.
[https://doi.org/10.1016/j.jclepro.2023.139042]
-
J. Li, S. Kuang, T. Evans, S. Song, and A. Yu, “Hydrogen injection in blast furnaces: effects of hydrogen injection temperature under various injection conditions”, Fuel, Vol. 405, 2026, pp. 136667.
[https://doi.org/10.1016/j.fuel.2025.136667]
- KCCI global square, “ArcelorMittal withdraws plans to pursue a hydrogen-based direct reduction iron project”, 2025.
- J. Bolotova, “European steel industry: ArcelorMittal halts EAF/DRI project”, Fastmarkets, June 25, 2025, Retrieved from https://www.fastmarkets.com/insights/european-steel-industry-arcelormittal-halts-eaf-dri-project/, .
- ArcelorMittal, “ArcelorMittal Europe urges faster imple-mentation of Steel and Metals Action Plan”, 2025, Retrieved from https://corporate.arcelormittal.com/media/news/non-regulatory-news/arcelormittal-europe-urges-faster-implementation-of-steel-and-metals-action-plan, .
- The Japan Iron and Steel Federation, “Report of ‘JISF’s carbon neutrality action plan’”, 2025.
- JFE Holdings, Inc., “Carbon recycling blast furnaces: advantages and challenges”, JFE GROUP REPORT 2025, 2025, pp. 40-41, Retrieved from https://www.jfe-holdings.co.jp/en/common/pdf/investor/library/group-report/2025/all.pdf, .
- METI, “Initiatives of the green inovation fund project toward achieving carbon netrality”, 2023.
- Nippon Steel Corporation, “Integrated report 2024”, 2024, Retrieved from https://www.nipponsteel.com/en/ir/library/annual_report/pdf/nsc_en_ir_2024_all_interactive.pdf, .
- Nippon Steel Corporation, “Nippon Steel’s green transformation (GX) initiatives”, 2025, Retrieved from https://www.nipponsteel.com/en/ir/library/pdf/20250313_100.pdf, .
- World Steel Association, “China Baowu: development and application of low-carbon metallurgical technology based on HyCROF”, 2023, Retrieved from https://worldsteel.org/case-studies/environment/china-baowu-development-and-application-of-low-carbon-metallurgical-technology-based-on-hycrof/, .
-
C. Kim, G. Kim, and H. Kim, “Analysis of domestic and foreign policy and technology trends for hydrogen indu-stry development”, Journal of Hydrogen and New Energy, Vol. 34, No. 2, 2023, pp. 122-131.
[https://doi.org/10.7316/JHNE.2023.34.2.122]
-
F. Cheng, S. Pak, and Y. Lee, “A comparative study of major hydrogen policy instruments in three East Asian countries: focusing on South Korea, China and Japan”, Journal of Hydrogen and New Energy, Vol. 37, No. 3, 2026, pp. 203-218.
[https://doi.org/10.7316/JHNE.2026.37.3.203]
-
L. Mu, X. Jiang, Q. J. Gao, G. Wei, and F. M. Shen, “Effect of hydrogen addition on low temperature metall-urgical property of sinter”, Journal of Iron and Steel Research, International, Vol. 19, 2012, pp. 6-10.
[https://doi.org/10.1016/S1006-706X(12)60079-X]
-
T. Murakami, Y. Kamiya, T. Kodaira, and E. Kasai, “Reduction disintegration behavior of iron ore sinter under high H2 and H2O conditions”, ISIJ International, Vol. 52, No. 8, 2012, pp. 1447-1453.
[https://doi.org/10.2355/isijinternational.52.1447]
-
T. Murakami, T. Kodaira, and E. Kasai, “Reduction and disintegration behavior of sinter under N2-CO-CO2-H2-H2O gas at 773 K”, ISIJ International, Vol. 55, No. 6, 2015, pp. 1181-1187.
[https://doi.org/10.2355/isijinternational.55.1181]
-
T. Murakami, H. Wakabayashi, D. Maruoka, and E. Kasai, “Effect of hydrogen concentration in reducing gas on the changes in mineral phases during reduction of iron ore sinter”, ISIJ International, Vol. 60, No. 12, 2020, pp. 2678-2685.
[https://doi.org/10.2355/isijinternational.ISIJINT-2020-180]
-
C. Barriocanal, R. Alvarez, C. S. Canga, and M. A. Díez, “On the possibility of using coking plant waste materials as additives for coke production”, Energy & Fuels, Vol. 12, No. 5, 1998, pp. 981-989.
[https://doi.org/10.1021/ef980047u]
-
N. Okuyama, N. Komatsu, T. Shigehisa, T. Kaneko, and S. Tsuruya, “Hyper-coal process to produce the ash-free coal”, Fuel Processing Technology, Vol. 85, No. 8-10, 2004, pp. 947-967.
[https://doi.org/10.1016/j.fuproc.2003.10.019]
-
A. Uchida, Y. Yamazaki, S. Matsuo, Y. Saito, Y. Matsushita, H. Aoki, and M. Hamaguchi, “Effect of HPC (Hyper-coal) on strength of ferro-coke during caking temperature”, ISIJ International, Vol. 57, No. 9, 2017, pp. 1524-1530.
[https://doi.org/10.2355/isijinternational.ISIJINT-2017-130]
-
A. Wang, S. K. Rish, D. R. Jenkins, and A. Tahmasebi, “Mechanism of metallurgical coke gasification in CO2 and H2O using a reaction-diffusion model”, Chemical Engineering Journal, Vol. 512, 2025, pp. 162471.
[https://doi.org/10.1016/j.cej.2025.162471]
-
B. Rahmatmand, S. K. Rish, H. Lomas, L. North, T. Honeyands, and A. Tahmasebi, “Reaction-diffusion kinetics modelling of coke gasification in simulated H2 reduction blast furnace”, ISIJ International, Vol. 65, No. 6, 2025, pp. 756-768.
[https://doi.org/10.2355/isijinternational.ISIJINT-2024-300]
-
A. A. El-Geassy, K. A. Shehata, and S. Y. Ezz, “Mechanism of iron oxide reduction with hydrogen/ carbon monoxide mixtures”, Transactions of the Iron and Steel Institute of Japan, Vol. 17, No. 11, 1977, pp. 629-635.
[https://doi.org/10.2355/isijinternational1966.17.629]
-
A. Bonalde, A. Henriquez, and M. Manrique, “Kinetic analysis of the iron oxide reduction using hydrogen-carbon monoxide mixtures as reducing agent”, ISIJ Inte-rnational, Vol. 45, No. 9, 2005, pp. 1255-1260.
[https://doi.org/10.2355/isijinternational.45.1255]
-
T. Kon, R. Saito, S. Ueda, S. Natsui, R. Inoue, and T. Ariyama, “Reduction behavior of packed bed of sinter reduced by CO-CO2-H2-H2O-N2 gas”, ISIJ International, Vol. 55, No. 6, 2015, pp. 1213-1222.
[https://doi.org/10.2355/isijinternational.55.1213]
-
S. Watakabe, K. Miyagawa, S. Matsuzaki, T. Inada, Y. Tomita, K. Saito, M. Osame, P. Sikström, L. Sundqvist Ökvist, and J. O. Wikstrom, “Operation trial of hydrog-enous gas injection of COURSE50 project at an experi-mental blast furnace”, ISIJ International, Vol. 53, No. 12, 2013, pp. 2065-2071.
[https://doi.org/10.2355/isijinternational.53.2065]
-
V. Shatokha, “Injection of hydrogenous gases into the blast furnace tuyeres for reducing CO2 emissions: a review”, ISIJ International, Vol. 64, No. 14, 2024, pp. 1945-1955.
[https://doi.org/10.2355/isijinternational.ISIJINT-2024-145]
- Nippon Steel Corporation, “Pilot-scale hydrogen injection trials in blast furnace”, 2018.
- World Steel Association, “Hydrogen in steel production- pilot plant results”, 2020.
- POSCO research institute, “Digital twin and AI-based control for hydrogen injection in blast furnace”, 2023.
- International Energy Agency, “Green hydrogen integration in ironmaking”, 2022.
-
P. R. Austin, H. Nogami, and J. Yagi, “Computational investigation of scrap charging to the blast furnace”, ISIJ International, Vol. 38, No. 7, 1998, pp. 697-703.
[https://doi.org/10.2355/isijinternational.38.697]
- A. K. Biswas, “Principles of blast furnace ironmaking: theory and practice”, Cootha Publishing House, Australia, 1981.
- A. Ghosh and A. Chatterjee, “Iron making and steelmaking: theory and practice”, PHI Learning Pvt. Ltd., India, 2008.
- Nippon Steel Corporation, “Blast furnace simulation and mathematical modelling”, Nippon Steel tech. Rep, 2017.
- POSCO research institute, “Application of CFD in blast furnace gas flow visualization”, POSCO Research institute, 2017.
- World Steel Association, “Technology roadmap for blast furnace CO2 reduction”, World Steel Association, 2020.
-
Y. Chen and H. Zuo, “Review of hydrogen-rich ironma-king technology in blast furnace”, Ironmaking & Steelm-aking, Vol. 48, No. 6, 2021, pp. 749-768.
[https://doi.org/10.1080/03019233.2021.1909992]
-
N. Barrett, S. Mitra, H. Doostmohammadi, D. O’dea, P. Zulli, S. Chew, and T. Honeyands, “Assessment of blast furnace operational constraints in the presence of hydrogen injection”, ISIJ International, Vol. 62, No. 6, 2022, pp. 1168-1177.
[https://doi.org/10.2355/isijinternational.ISIJINT-2021-574]
-
A. Griesser and Th. Buergler, “Use of HBI in blast furnace”, BHM Berg- und Hüttenmännische Monatshefte, Vol. 164, 2019, pp. 267-273.
[https://doi.org/10.1007/s00501-019-0865-6]
-
I. Cameron, D. Tu, M. Sukhram, J. Bolen, and J. Wolo-shyn, “Addition of scrap and DRI/HBI to the blast furnace - technology to overcome top temperature limits and reduce greenhouse gas emissions”, AISTech 2020 — Proceedings of the Iron & Steel Technology Conference, 2020.
[https://doi.org/10.33313/380/045]
-
J. G. Mathieson and J. Herbertson AM, “A feed-flexible blast furnace strategy to place the steel industry on an accelerated path toward net-zero CO2 emissions”, Journal of Sustainable Metallurgy, Vol. 12, 2026, pp. 1098-1113.
[https://doi.org/10.1007/s40831-025-01270-5]
- worldbank “State and trends of carbon pricing”, NABO FOCUS, Vol. 43, 2022.
- JFE Holdings, Inc., “JFE issues long-term vision (JFE Vision 2035) and eighth medium-term business plan”, 2025.
- Nippon Steel Corporation, “Nippon Steel decided to start demonstration of hydrogen reduction in a large- scale actual blast furnace —facility for demonstrating the hyd-rogen-rich gas injection technique to be installed in No. 2 blast furnace of East Nippon Works Kimitsu Area—”, 2023.
- China Baowu, “Major Breakthrough! Bayi Iron & Steel's 2,500 m³ HyCROF Commercial Demonstration Project for Low-Carbon Metallurgy Begins Operation,” 2023.